
Jak se vyrábějí závitníky s ohnutou stopkou?
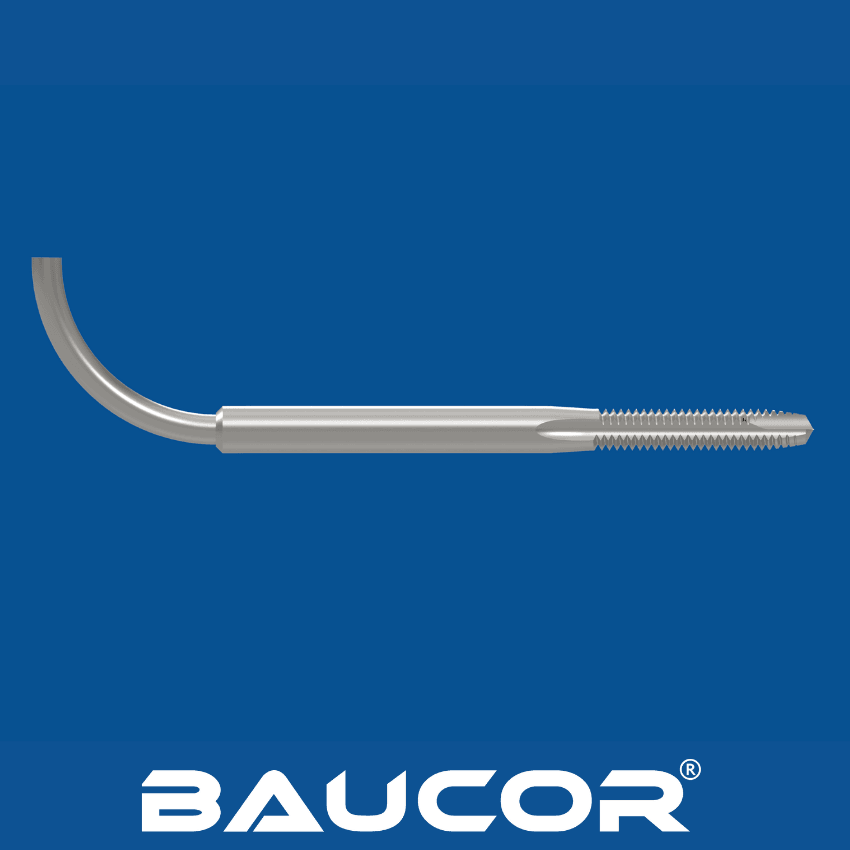
Výroba závitníků s ohnutou stopkou zahrnuje řadu přesných kroků k vytvoření vysoce kvalitního nástroje:
- Výběr materiálu: Nejběžnějším materiálem je rychlořezná ocel (HSS) díky své tvrdosti, odolnosti proti opotřebení a schopnosti odolávat vysokým teplotám. Pro specifické aplikace lze použít i další materiály, například kobaltovou ocel nebo slinutý karbid.
- Příprava polotovaru: Zvolený materiál se nařeže na polotovary vhodné velikosti a tvaru. Tyto polotovary se poté žíhají, aby se materiál změkčil pro snazší obrábění.
- Broušení závitu: K vytvoření závitů na polotovaru se používají přesné brusky. Závity se brousí podle přesných specifikací stoupání, průměru a úhlu stoupání.
- Broušení drážek: Do polotovaru se vybrušují drážky, které slouží jako kanály pro odvod třísek během závitování. Počet a typ drážek závisí na konkrétní konstrukci závitníku a použití.
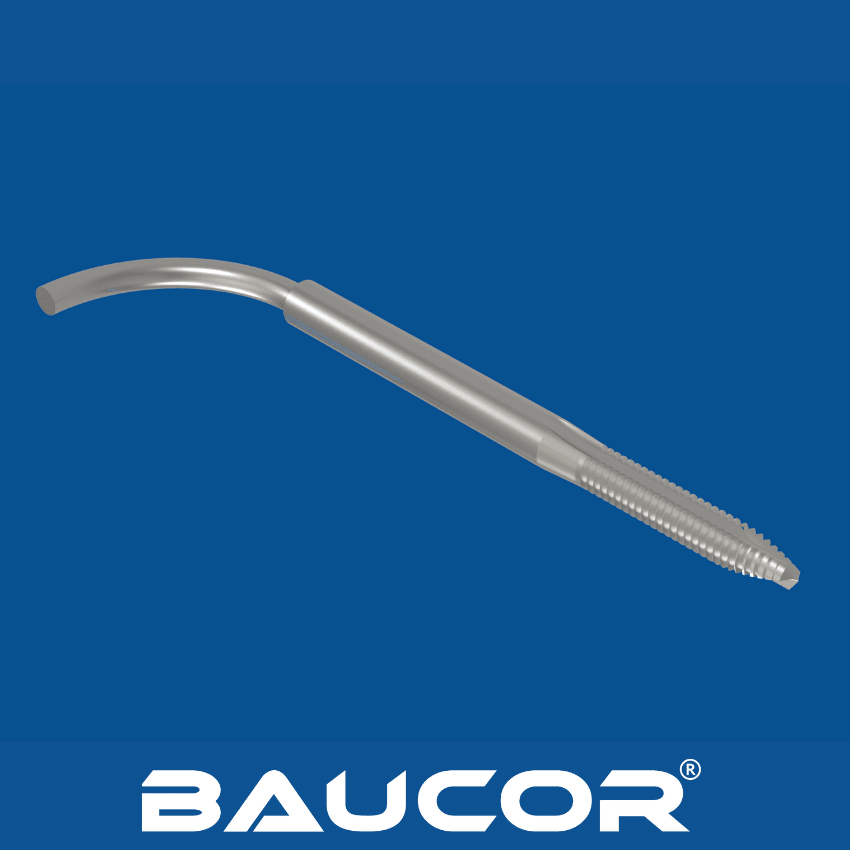
- Ohýbání stopky: Rovná stopka závitníku se ohřeje na stanovenou teplotu a poté se ohne do požadovaného úhlu 90 stupňů. Tento proces je pečlivě řízen, aby byl zajištěn správný úhel ohybu a nedošlo k poškození závitníku.
- Tepelné zpracování: Závitník s ohnutou stopkou se tepelně zpracovává, aby se zvýšila tvrdost řezných hran a celková odolnost. To zahrnuje kalení (rychlé ochlazení) a popouštění (opětovné ohřátí na nižší teplotu).
- Povlakování (volitelné): V závislosti na použití může být závitník opatřen tenkou vrstvou materiálu, jako je nitrid titanu (TiN) nebo karbonitrid titanu (TiCN), pro další zvýšení odolnosti proti opotřebení a snížení tření.
- Závěrečná kontrola: Každý závitník je pečlivě zkontrolován, aby splňoval přísné normy kvality z hlediska rozměrové přesnosti, kvality závitu a celkového výkonu.