
Jak se vyrábějí trubkové závitníky?
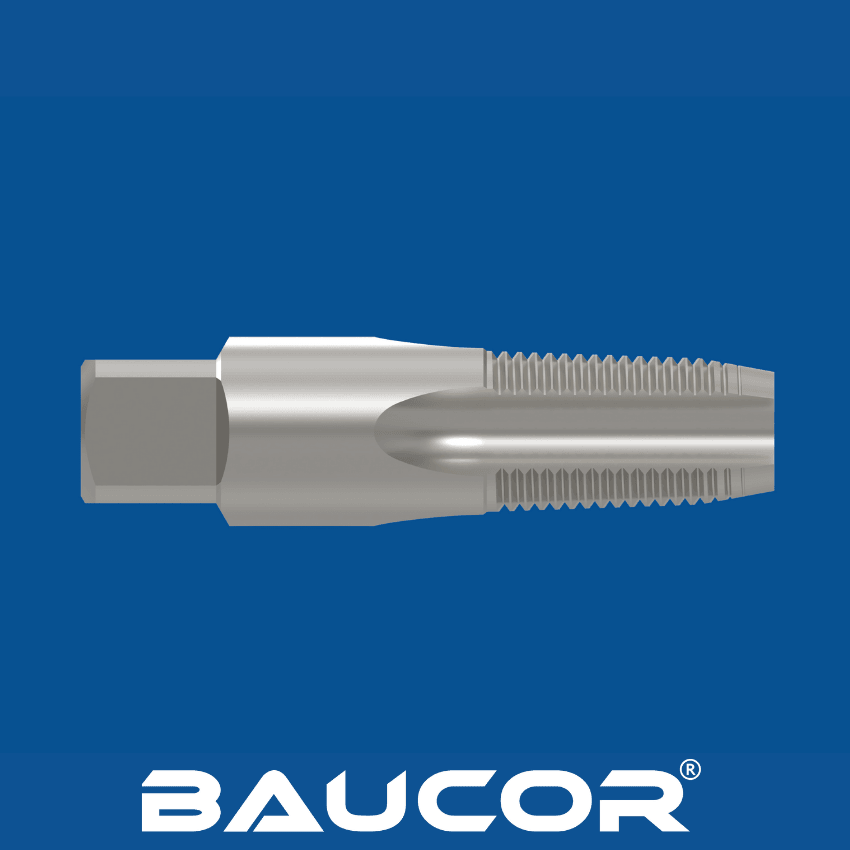
Výroba trubkových závitníků se specializovaným kuželovým tvarem, který je nezbytný pro těsné spoje, je pečlivý proces, v němž hrají klíčovou roli přesnost a vlastnosti materiálu. Podívejme se podrobněji na hlavní fáze:
- Výběr a příprava materiálu:
- Volba materiálu: Rychlořezná ocel (HSS) je základem mnoha trubkových závitníků díky vyváženosti houževnatosti, odolnosti proti opotřebení a přijatelné ceně. U zvlášť tvrdých trubek nebo náročných aplikací mohou výrobci zvolit kobaltovou rychlořeznou ocel (HSS-E) pro její vyšší tepelnou odolnost, nebo dokonce práškovou rychlořeznou ocel (PM HSS) pro maximální houževnatost.
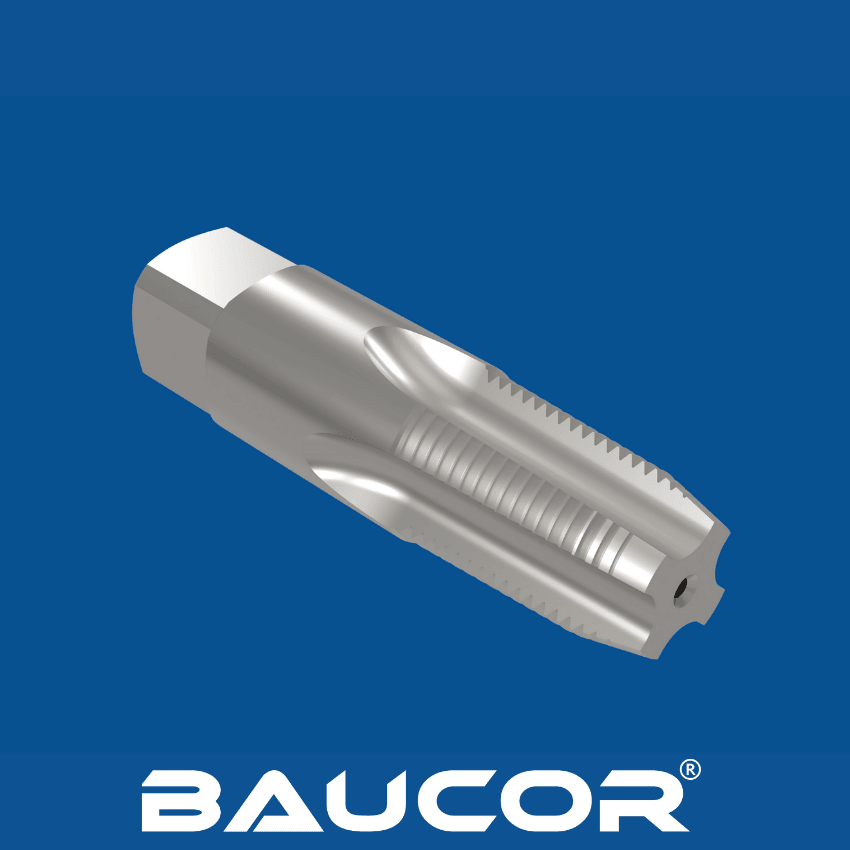
- Dalšími možnými materiály jsou kobaltová rychlořezná ocel (HSS-Co), prášková metalurgie (PM), vysoce výkonná rychlořezná ocel (HP-HSS), slinutý karbid, nitrid titanu (TiN), karbonitrid titanu (TiCN), nitrid titanu a hliníku (TiAlN), diamantu podobný uhlík (DLC), nitrid hliníku a titanu (AlTiN).
- Úvodní tvarování: Zvolená ocelová tyč se nařeže na přibližnou délku a projde cyklem tepelného zpracování, které zvýší její tvrdost a připraví ji na náročný proces obrábění.
Tvarování polotovaru:
- Broušení nebo soustružení: Obráběním se odstraní přebytečný materiál a vytvoří se stopka závitníku (nezávitová část upínaná v nástrojovém držáku) a jeho celkový průměr. Tyto rozměry jsou již přesně kontrolovány, protože ovlivňují výslednou velikost závitu a kompatibilitu.
- Vytváření drážek: Specializované frézky vyfrézují charakteristické drážky závitníku. Trubkové závitníky mohou mít přímé drážky pro krátké třísky u běžných materiálů, nebo šroubovité drážky pro lepší odvod třísek při obrábění houževnatějších materiálů či hlubších otvorů.
Vytvoření závitu:
- Specializované broušení závitů: Nejdůležitější roli hrají přesné brusky. Tyto stroje používají brusné kotouče s profilem odpovídajícím požadované normě závitu (například NPT nebo NPTF), včetně nezbytného kužele.
- Přesnost a řízení: Technologie CNC (číslicové řízení) zajišťuje přesnost a opakovatelnost řezání závitů. Výrobci pečlivě řídí otáčky brusného kotouče, pohyby stroje a dokonce i průtok chladicí kapaliny, aby udrželi optimální řezné podmínky.
Tepelné zpracování
- Optimalizace vlastností materiálu: Závitník projde dalším cyklem tepelného zpracování. Tento závěrečný krok doladí jeho tvrdost, houževnatost a odolnost proti opotřebení, aby odolal silám při řezání závitů do materiálů trubek.
Povrchové úpravy (volitelné):
- Nitrid titanu (TiN): Klasický povlak zlaté barvy snižuje tření a opotřebení.
- Pokročilé povlaky: Cíleně lze zvolit například nitrid titanu a hliníku (TiAlN) pro vysokoteplotní aplikace nebo nitrid chromu (CrN) pro odolnost proti korozi.
Kontrola kvality: Důsledné kontroly zajišťují kvalitu:
- Rozměrová přesnost: Závity, průměry, kužel a celková geometrie závitníku se pečlivě kontrolují vůči přísným tolerancím stanoveným odvětvovými normami a výrobcem.
- Zkoušení tvrdosti: Ověřuje, zda materiál tepelným zpracováním dosáhl požadovaných vlastností
- Kontrola povrchu: Závitník se prohlíží, zda nemá vady nebo nedokonalosti, které by mohly ovlivnit výkon nebo trvanlivost nástroje.