
Jak se vyrábějí závitníky se šroubovitou drážkou?
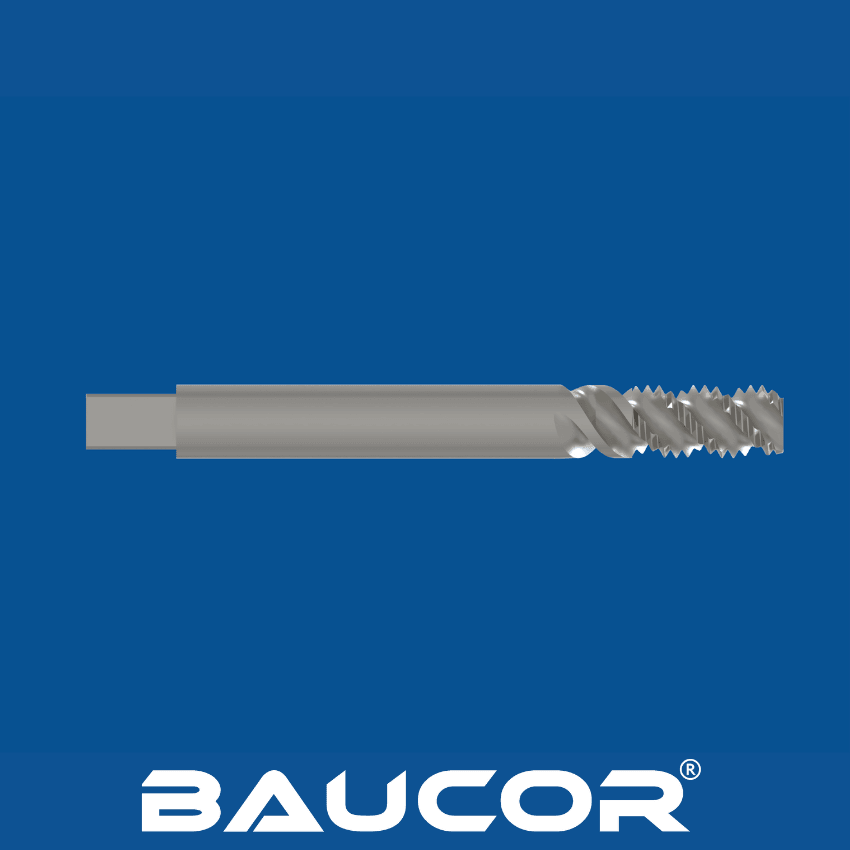
Výroba šroubovitého závitníku zahrnuje několik fází, přesné obrábění a specializované vybavení, aby bylo dosaženo požadované přesnosti a výkonu.
Hlavní výrobní kroky
- Výběr a příprava materiálu: Proces začíná tyčí z vysoce kvalitní nástrojové oceli, obvykle z rychlořezné oceli (HSS) nebo kobaltové rychlořezné oceli (HSS-E). Tyč se nařeže přibližně na délku a tepelně zpracuje pro zvýšení tvrdosti. Dalšími možnými materiály jsou rychlořezná ocel (HSS), kobaltová rychlořezná ocel (HSS-Co), práškový kov (PM), slinutý karbid a povlakované varianty výše uvedených materiálů (např. TiN, TiCN).
- Tvorba polotovaru: Základní tvar závitníku se vytvoří broušením nebo soustružením. Začíná se formovat stopka a celkový průměr.
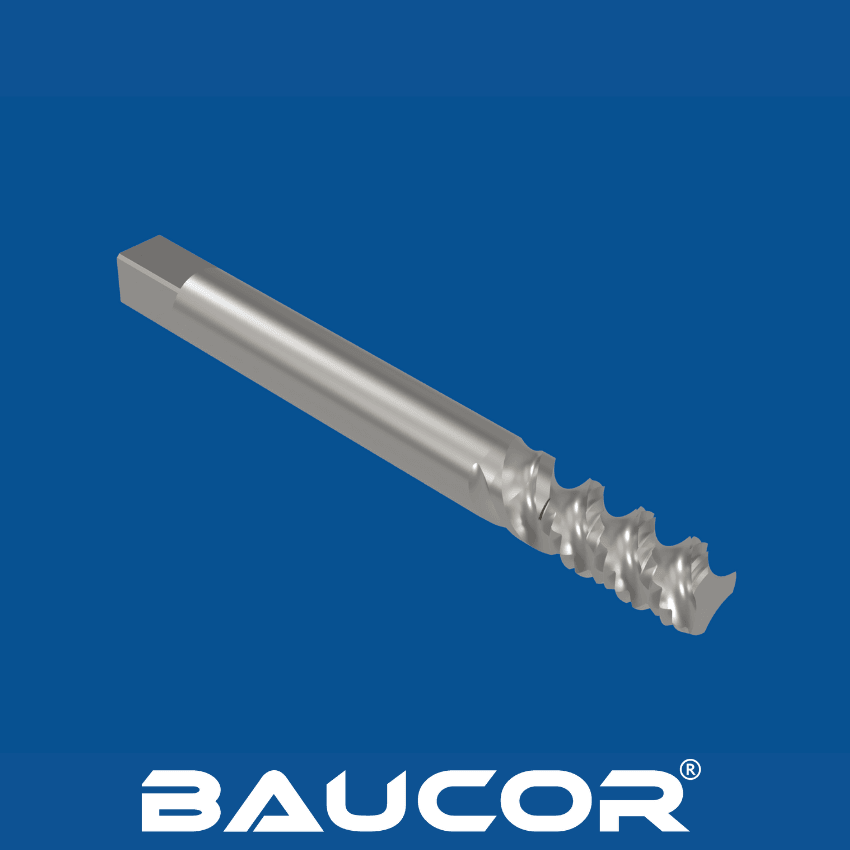
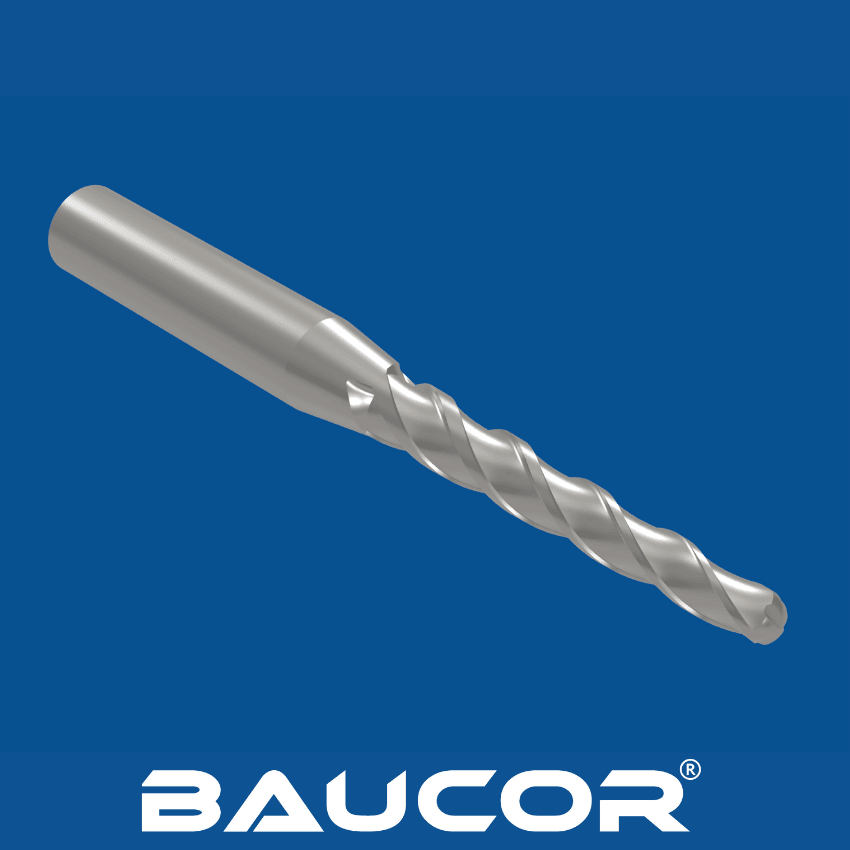
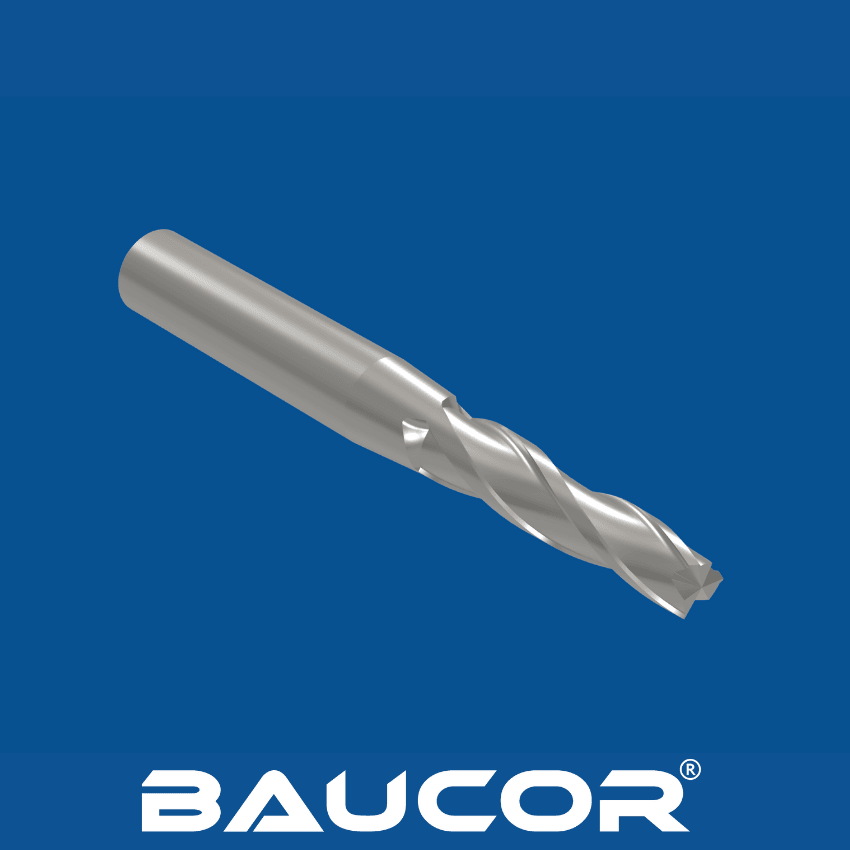
- Vytvoření drážek: Specializované frézky vytvářejí charakteristické šroubovité drážky. Úhel a hloubka těchto drážek jsou rozhodující pro odvod třísek.
- Řezání závitu: Vysoce přesné brusky používají specifické brusné kotouče, které vybrousí přesný profil závitu podle norem (např. metrický, UNC, UNF).
- Tepelné zpracování (závěrečné): Závitník prochází závěrečným tepelným zpracováním, aby se dosáhlo optimální tvrdosti a odolnosti proti opotřebení.
- Povlakování (volitelné): Povlaky, například z nitridu titanu (TiN) nebo jiné, lze nanášet pro další zlepšení výkonu a životnosti nástroje.
- Kontrola kvality: Důkladně se kontroluje rozměrová přesnost (závity, průměr, geometrie drážek), tvrdost a kvalita povrchu.