Přejít na obsah
Výrobce průmyslových nožů, strojních nožů a CNC nástrojů na zakázku v USA a Německu
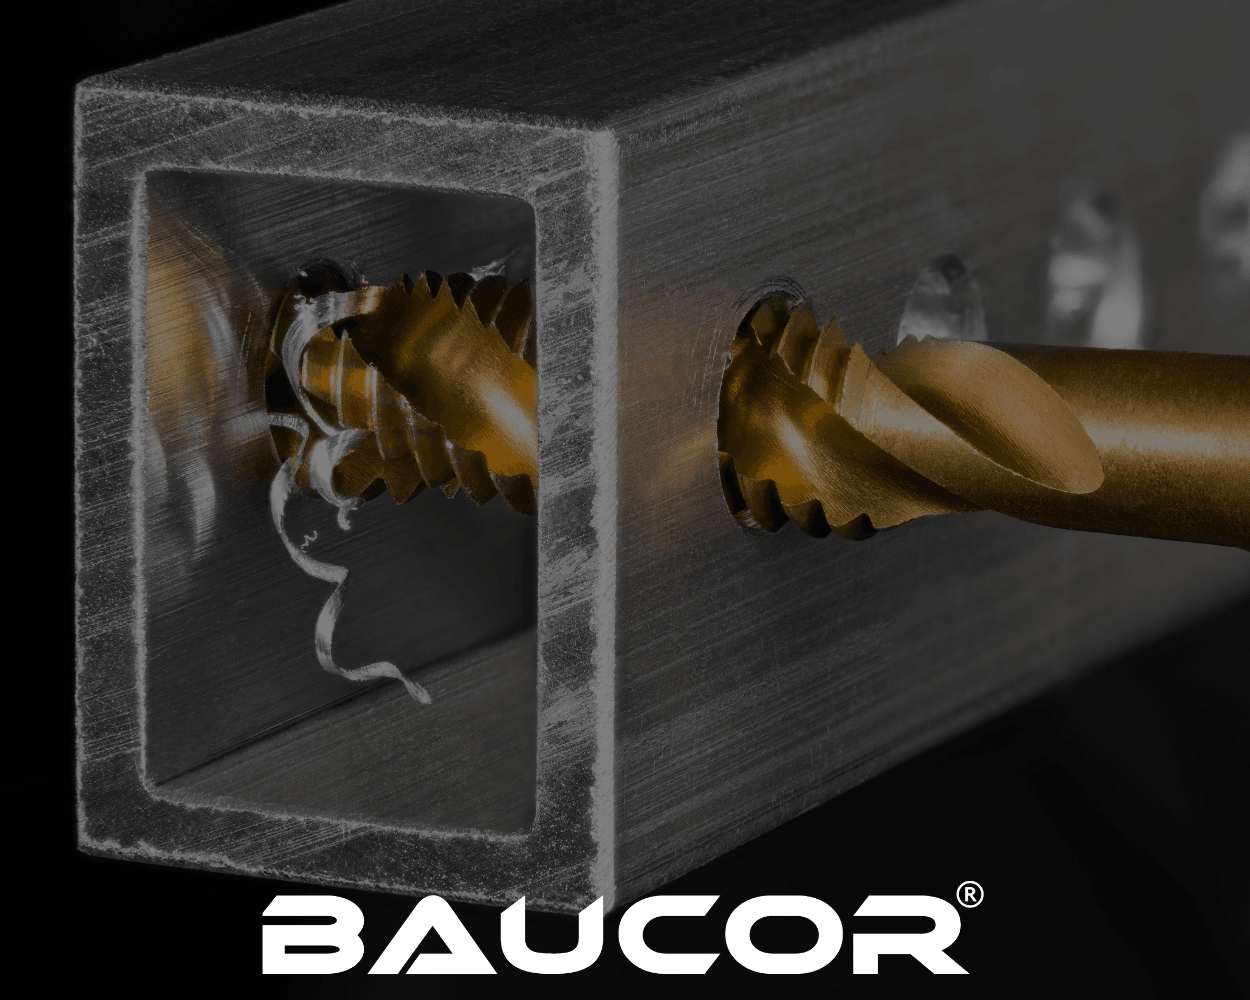
Průmyslový řezný nástroj při vrtání

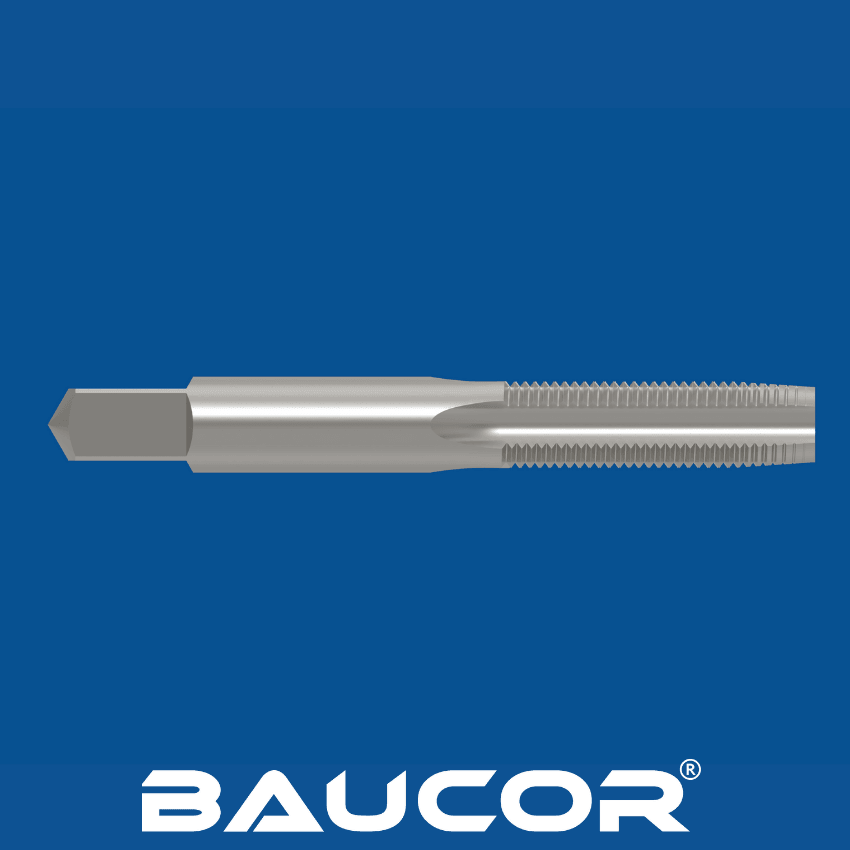
Předřezávací závitníky pro profesionály i kutily

ZVOLTE BAUCOR A ZVYŠTE SVÁ OČEKÁVÁNÍ:

POZNEJTE ROZDÍL S DOKONALÝMI ZÁVITNÍKY, KTERÉ NOVĚ DEFINUJÍ VÝKON I STYL

Přesná výroba, které důvěřují inženýři a výzkumníci ze společností z žebříčku Fortune 500

Výrobní zkušenosti, kterým důvěřují přední světové společnosti.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Co je předřezávací závitník? Jak funguje?

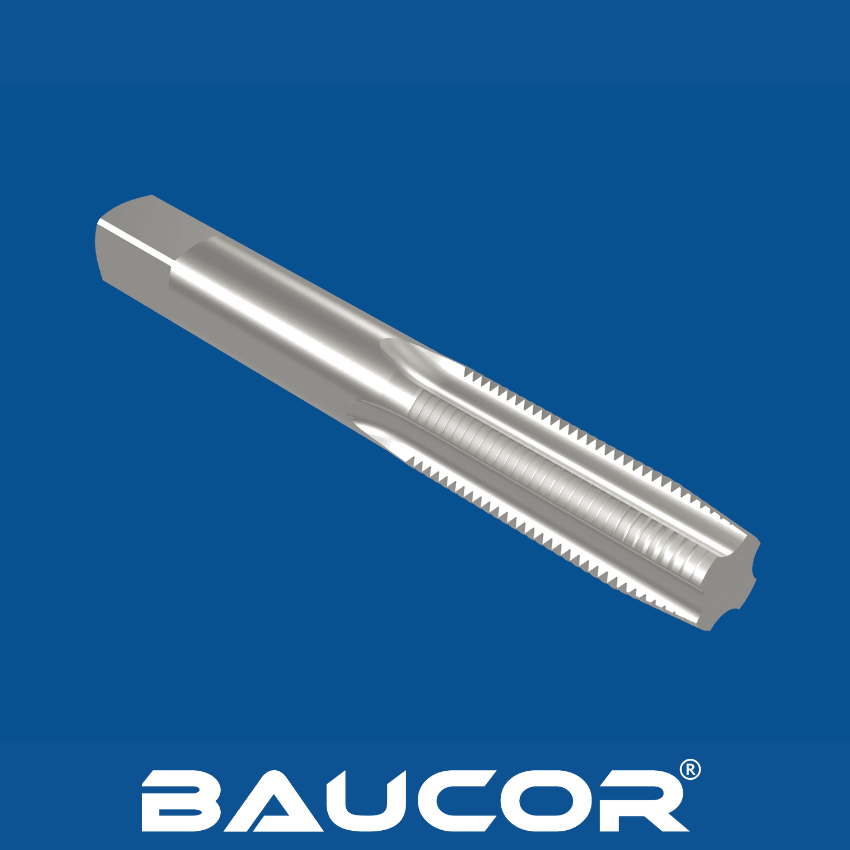
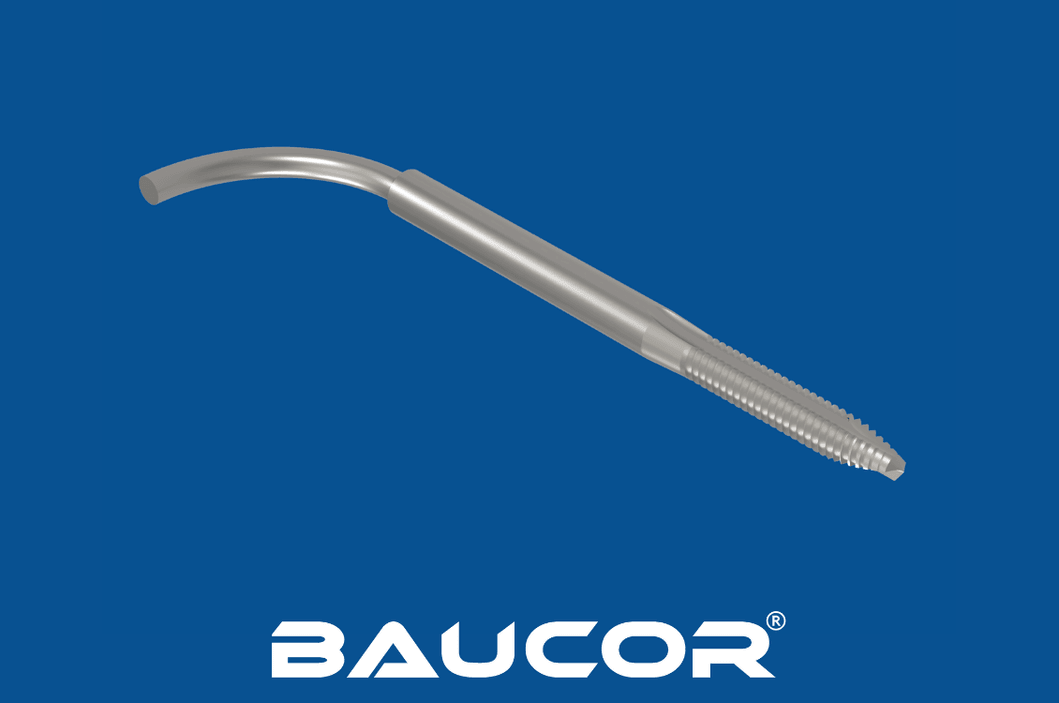
Předřezávací závitníky, známé také jako zaváděcí závitníky, jsou řezné nástroje určené k zahájení procesu řezání závitu v otvoru. Jejich zvláštní kuželový tvar je ideální pro plynulé zahájení závitu a snižuje riziko šikmého zavedení závitu.

Jak předřezávací závitníky fungují

  • Kuželový nábrus: Určujícím znakem předřezávacího závitníku je pozvolný kužel na náběhovém konci, který obvykle zasahuje přes 8-10 závitů. Tato kuželová část pomáhá zavést závitník do otvoru a postupně odřezává materiál, čímž vytváří částečný profil závitu, který přechází do plného profilu závitu.

Řezný proces a postupné vytváření závitu u předřezávacích závitníků

  • Způsob řezání: Stejně jako ostatní závitníky mají předřezávací závitníky řezné hrany, které odebírají materiál z obrobku a tvoří závit. Jak se závitník otáčí a postupuje do otvoru, řezné hrany postupně odřezávají materiál a vytvářejí šroubovicové drážky, které tvoří vnitřní závit.
  • Tvorba závitu: Kuželový nábrus závitníku umožňuje jeho postupné zabírání do obrobku, snižuje počáteční řeznou sílu a usnadňuje zahájení závitu. Jakmile závitník postupuje hlouběji do otvoru, převezme práci plný profil závitu a vytvoří kompletní tvar závitu.

Předřezávací závitníky jsou určeny k postupnému řezání závitu a lepšímu vedení při závitování. Odborné znalosti společnosti Baucor ve výrobě speciálních závitníků zajišťují stálou kvalitu závitů, přesnost a výkon nástroje v náročných aplikacích.

Navrhněte si vlastní závitník

Navrhněte si vlastní závitník

Vyplňte formulář během několika kroků a získejte řešení zakázkové výroby přesně podle Vašich potřeb!

Začít navrhovat

Jak se vyrábějí předřezávací závitníky?

Předřezávací závitníky

Předřezávací závitníky, které jsou klíčové pro zahájení vnitřních závitů, procházejí pečlivě propracovaným výrobním procesem, který zajišťuje přesnost a trvanlivost:

Volba materiálu:

  • Rychlořezná ocel (HSS): Nejběžnější materiál pro předřezávací závitníky díky optimální rovnováze tvrdosti, tepelné odolnosti a nákladové efektivity. Vhodná pro běžné řezání závitů ve většině materiálů.
  • Kobaltová ocel (HSS-Co): Používá se pro řezání závitů v tvrdších materiálech a oproti HSS nabízí lepší tepelnou odolnost a odolnost proti opotřebení.

Slinutý karbid: Proslulý mimořádnou tvrdostí a odolností proti opotřebení, ideální pro velkosériovou výrobu a řezání závitů v abrazivních materiálech.

Příprava polotovaru

Předřezávací závitníky
  • Zvolený materiál se nařeže na válcové polotovary požadovaného průměru a délky.
  • Polotovary se žíhají (tepelně zpracují), aby změkly pro další obrábění.

Broušení závitu:

  • K vytvoření tvaru závitu na závitníku se používají přesné brusky, které zajišťují přesné stoupání a profil.
  • Kuželový nábrus, který je klíčovým znakem předřezávacích závitníků, je pečlivě broušen, aby bylo zajištěno plynulé zahájení závitu a snížilo se riziko šikmého zavedení závitu.

Frézování drážek:

  • Do těla závitníku se frézují drážky, které vytvářejí řezné hrany a kanály pro odvod třísek. Počet a tvar drážek se liší podle účelu závitníku a závitovaného materiálu.

Broušení zkosení:

  • Sražení, tedy kuželový nábrus na předním konci, je přesně broušeno, aby byl zajištěn optimální záběr závitu a snížily se řezné síly při počátečním řezání závitu.

Tepelné zpracování:

  • Závitníky se kalí a popouštějí, aby se zvýšila jejich tvrdost, houževnatost a odolnost proti opotřebení. Obvykle to zahrnuje zahřátí závitníku na určitou teplotu a následné rychlé ochlazení, po němž následuje popouštění k odstranění vnitřního pnutí.

Povlak (volitelně):

  • Některé předřezávací závitníky jsou opatřeny povlaky, například z nitridu titanu (TiN) nebo karbonitridu titanu (TiCN), které dále zvyšují jejich tvrdost, snižují tření a prodlužují životnost nástroje.

Konečné broušení a dokončení:

  • Závitníky procházejí závěrečným broušením, aby se dosáhlo požadované jakosti povrchu a rozměrové přesnosti. Tento krok zajišťuje, že závitník splňuje přísné normy kvality a podává stálý výkon.

Kontrola a řízení kvality:

  • Během celého výrobního procesu se uplatňují přísná opatření kontroly kvality k ověření přesnosti závitu, rozměrových tolerancí a celkového výkonu závitníku.

Značení a balení:

  • Hotové závitníky se označí příslušnými údaji, například velikostí, materiálem a povlakem, a poté se zabalí pro distribuci ke koncovým uživatelům.

Dodržováním tohoto pečlivého výrobního postupu a využíváním pokročilých technik mohou výrobci vyrábět vysoce kvalitní předřezávací závitníky, které poskytují spolehlivý a efektivní výkon při řezání závitů v široké škále aplikací.

VYŽÁDAT CENOVOU NABÍDKU

V jakých velikostech vyrábí Baucor předřezávací závitníky?

Jako přední výrobce řezných nástrojů nabízí Baucor širokou škálu velikostí předřezávacích závitníků, které vyhovují rozmanitým potřebám zákazníků v různých odvětvích. Konkrétní katalog produktů se sice může lišit, můžete však očekávat následující rozsahy velikostí:

Zlomkové velikosti (palcové):

  • Standardní: Běžně používané velikosti, například #0-80, #2-56, #4-40, #6-32, #8-32, #10-24, #12-24, 1/4-20 a další, které pokrývají širokou škálu velikostí závitů požadovaných v aplikacích v palcových mírách.
  • Nadměrné: Baucor může nabízet také předřezávací závitníky v nadměrných velikostech pro specifické aplikace, kde je žádoucí o něco větší závit pro lepší uložení nebo pevnost.

Metrické velikosti (milimetrové):

  • Standardní: Široký výběr metrických velikostí, pravděpodobně od M1, M1.2, M1.6, M2 až po větší průměry, jako jsou M10, M12, M16 nebo i vyšší, pro uživatele, kteří preferují metrické míry.

Speciální velikosti:

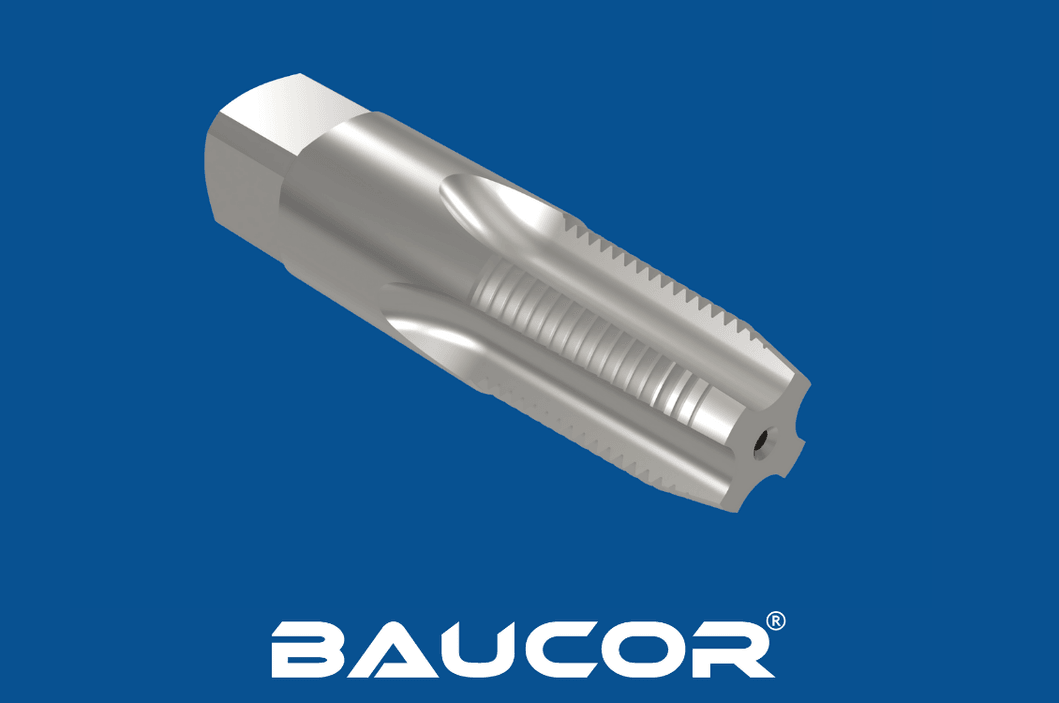
  • Trubkové závitníky: Pro řezání závitů do trubek a tvarovek může Baucor nabízet předřezávací závitníky NPT (National Pipe Thread) nebo BSPT (British Standard Pipe Thread) v různých velikostech.

Z jakých materiálů se vyrábějí předřezávací závitníky?

Předřezávací závitníky lze vyrábět z různých materiálů, z nichž každý má své výhody a nejvhodnější oblasti použití:

  • Rychlořezná ocel (HSS): Běžný a univerzální materiál známý vyváženou tvrdostí, houževnatostí a odolností proti opotřebení. Vhodný pro běžné řezání závitů v nejrůznějších materiálech.
  • Prášková rychlořezná ocel (PM HSS): Rafinovanější forma HSS s vylepšenými vlastnostmi, jako je vyšší odolnost proti opotřebení, houževnatost a odolnost proti popouštění za tepla (zachování tvrdosti při vysokých teplotách). Ideální pro náročné aplikace a vyšší řezné rychlosti.
  • Kobaltová ocel (HSS-E nebo HSSE): Obsahuje kobalt pro vyšší tepelnou odolnost a tvrdost, takže se výborně hodí pro obrábění tvrdých materiálů a aplikace při vysokých teplotách.
  • Slinutý karbid: Mimořádně tvrdý a odolný proti opotřebení, nabízí výjimečnou životnost nástroje, zejména u abrazivních materiálů a ve velkosériové výrobě. Často se používá pro CNC obrábění a náročné aplikace.
  • Rychlořezná ocel (HSS) s karbidovými plátky: Kombinuje houževnatost HSS s odolností karbidu proti opotřebení na řezných hranách pro vyšší výkon a univerzálnost.

Kromě toho lze na předřezávací závitníky nanášet různé povlaky, které zlepšují jejich vlastnosti:

  • Nitrid titanu (TiN): Zvyšuje tvrdost a snižuje tření, čímž zlepšuje odolnost proti opotřebení a životnost nástroje.
  • Karbonitrid titanu (TiCN): Tvrdší a odolnější proti opotřebení než TiN, takže se hodí pro vysokorychlostní obrábění a obtížně obrobitelné materiály.
  • Nitrid titanu a hliníku (TiAlN): Nabízí vynikající tepelnou odolnost a tvrdost, ideální pro vysokorychlostní obrábění a obrábění nasucho.
  • Nitrid hliníku a titanu (AlTiN): Podobný jako TiAlN, ale s ještě lepším výkonem při vysokých teplotách, takže se výborně hodí pro velmi náročné aplikace.

Volba materiálu předřezávacího závitníku závisí na konkrétní aplikaci, materiálu obrobku, požadované kvalitě závitu a objemu výroby. Při výběru nejvhodnějšího materiálu pro optimální výkon závitování a životnost nástroje je nezbytné tyto faktory zohlednit.

Jaké povlaky zlepšují vlastnosti předřezávacích závitníků?

Předřezávací závitníky lze stejně jako jiné řezné nástroje vylepšit různými povlaky, které zvyšují jejich výkon, životnost a univerzálnost. Zde jsou běžně používané i specializované povlaky:

Běžné povlaky:

  1. Nitrid titanu (TiN): Tento povlak zlaté barvy se široce používá pro svou tvrdost, nižší tření a vyšší tepelnou odolnost. Předřezávací závitníky s povlakem TiN nabízejí delší životnost nástroje a lepší výkon v nejrůznějších materiálech.
  2. Karbonitrid titanu (TiCN): Tento tvrdý černý povlak poskytuje vyšší odolnost proti opotřebení a nižší tření než TiN. Závitníky s povlakem TiCN se dobře hodí pro obrábění abrazivních materiálů a pro vysoce výkonné závitování.
  3. Nitrid titanu a hliníku (TiAlN): Tento povlak fialové barvy vykazuje vynikající tepelnou odolnost a tvrdost, takže je ideální pro vysokorychlostní závitování a obrábění obtížně obrobitelných materiálů, jako je nerezová ocel a slitiny titanu.

Další povlaky:

  1. Světlý povrch: Nejde technicky o povlak, ale o leštěný povrch, který může pomoci snížit tření a zlepšit tok třísek. Často se používá u závitníků pro měkčí materiály, jako je hliník a mosaz.
  2. Oxidace párou: Tento proces vytváří na povrchu závitníku tenkou oxidovou vrstvu, která zvyšuje jeho tvrdost a odolnost proti opotřebení.
  3. Nitridace: Tato povrchová úprava zvyšuje povrchovou tvrdost závitníku a jeho odolnost proti opotřebení, a činí jej tak vhodným pro vysoce výkonné závitování.
  4. Povlaky nanášené z plynné fáze (PVD): Tyto povlaky, například nitrid hliníku a chromu (AlCrN) nebo nitrid zirkonia (ZrN), nabízejí lepší odolnost proti opotřebení, snížené tření a lepší výkon ve specifických aplikacích.

Jak vybrat správný povlak:

Ideální povlak pro předřezávací závitník závisí na několika faktorech, mimo jiné:

  • Závitovaný materiál: Tvrdost a abrazivnost závitovaného materiálu ovlivní, jaký typ povlaku je zapotřebí. Tvrdší materiály obecně vyžadují povlaky odolnější proti opotřebení.
  • Podmínky závitování: Vysokorychlostní nebo velkoobjemové závitování může vyžadovat povlaky s vyšší tepelnou odolností a mazivostí.
  • Požadovaná životnost nástroje: Povlaky mohou životnost předřezávacích závitníků výrazně prodloužit, takže správná volba povlaku může pomoci snížit náklady na výměnu nástrojů.

VYŽÁDAT CENOVOU NABÍDKU

Kde se používají předřezávací závitníky?

Předřezávací závitníky, známé také jako zaváděcí závitníky, jsou univerzální nástroje používané v široké škále odvětví a aplikací díky své schopnosti snadno zahájit závit. Přehled jejich běžného využití:

Průmyslové aplikace:

  • Zpracování kovů a strojírenská výroba: Předřezávací závitníky jsou ve výrobě nezbytné pro vytváření vnitřních závitů v průchozích dírách (dírách, které procházejí obrobkem celé skrz naskrz). Jejich kuželový tvar umožňuje plynulé a přesné zahájení závitu a snižuje riziko poškození obrobku nebo závitníku.
  • Údržba a opravy: Předřezávací závitníky se používají k opravě nebo obnově poškozených závitů ve stávajících dírách. Jejich pozvolný kužel pomáhá znovu navést závitník do stávajících závitů a jemně odřezat materiál, aby se obnovil profil závitu.
  • Výroba prototypů a malosériová výroba: Díky snadnému použití a univerzálnosti se předřezávací závitníky často upřednostňují při výrobě prototypů a v malosériové výrobě, kde nemusí být k dispozici specializované závitovací stroje.
  • Stavebnictví: Ve stavebnictví lze předřezávací závitníky použít k vytváření závitových děr v kovových konstrukcích, rámech a zařízeních. Schopnost zpracovat různé materiály z nich dělá cenný nástroj pro stavební aplikace.

Specifické aplikace:

  • Řezání závitů v průchozích dírách: Předřezávací závitníky vynikají při řezání závitů v průchozích dírách, protože jejich kuželový nábrus umožňuje plynulé zavedení a postupný záběr závitu, což snižuje riziko šikmého zavedení závitu.
  • Zahájení závitů ve slepých dírách: Přestože nejsou ideální pro řezání závitů ve slepých dírách až do plné hloubky, lze předřezávací závitníky použít k zahájení závitů ve slepých dírách před přechodem na střední nebo dokončovací závitník.
  • Řezání závitů v měkkých materiálech: Předřezávací závitníky se často používají pro řezání závitů v měkčích materiálech, jako je hliník, mosaz a plasty, kde je odvod třísek snazší díky nižší pevnosti materiálu.

Odvětví:

  • Automobilový průmysl: Vytváření závitových děr v součástech motorů, dílech převodovek, karosářských panelech a dalších automobilových dílech.
  • Letecký průmysl: Řezání závitů v průchozích dírách v součástech letadel, dílech motorů a dalších leteckých konstrukcích.
  • Zdravotnické prostředky: Výroba lékařských nástrojů a implantátů s vnitřními závity.
  • Elektronika: Vytváření závitových děr v elektronických skříních, konektorech a dalších součástech.
  • Domácí kutilství a údržba domácnosti: Předřezávací závitníky jsou užitečné také pro kutilské projekty a domácí opravy, které zahrnují řezání závitů do průchozích děr v kovu nebo plastu.

Díky své univerzálnosti jsou předřezávací závitníky nepostradatelnými nástroji v různých odvětvích a aplikacích, kde je zapotřebí snadné zahájení a přesné řezání závitů.

Ve kterých odvětvích se používají předřezávací závitníky?

Předřezávací závitníky jsou univerzální nástroje pro řezání závitů, které jsou kompatibilní s různými stroji podle konkrétní aplikace a požadované úrovně automatizace:

  1. Ruční závitování: Předřezávací závitníky se často používají pro ruční závitování pomocí vratidla, protože jejich kuželový tvar usnadňuje zahájení a vyrovnání v otvoru. To je vhodné pro malé projekty nebo tam, kde není přesnost kritická.
  2. Závitovací stroje: Tyto stroje jsou určeny přímo pro závitování a poskytují přesnou kontrolu nad závitovacím cyklem, včetně posuvu, hloubky a zpětného chodu. Mohou být ruční, poloautomatické nebo plně automatické podle požadované úrovně automatizace a objemu výroby.
  3. CNC obráběcí centra: Tyto univerzální stroje dokážou provádět širokou škálu obráběcích operací, včetně závitování. CNC obráběcí centra nabízejí vysokou přesnost, opakovatelnost a možnost naprogramovat složité závitovací cykly, a jsou proto ideální pro složité díly a velkosériovou výrobu.
  4. Soustruhy: Přestože se používají především pro soustružnické operace, CNC soustruhy lze vybavit poháněnými nástroji, které jim umožňují provádět závitovací operace. To se často využívá k vytváření vnitřních závitů na válcových dílech.
  5. Automaty: Tyto automatizované stroje jsou určeny přímo pro sériovou výrobu malých soustružených dílů. Automaty lze vybavit různými nástroji, včetně předřezávacích závitníků, a vytvářet tak vnitřní závity vysoce efektivním způsobem.
  6. Vrtačky: Přestože nejsou tak specializované jako závitovací stroje, lze vrtačky použít s předřezávacími závitníky pro ruční závitování. Je však třeba dbát na to, aby nedošlo k použití nadměrné síly ani příliš velkému posuvu, protože by mohlo dojít k poškození závitníku nebo obrobku.

Výběr správného stroje pro použití předřezávacích závitníků závisí na několika faktorech:

  • Velikost a hloubka otvoru: Velikost a hloubka závitovaného otvoru určují vhodný stroj a velikost závitníku.
  • Materiál: Materiál obrobku ovlivní volbu závitníku a požadované řezné parametry.
  • Objem výroby: Pro velkosériovou výrobu mohou být upřednostněny automatické závitovací stroje nebo CNC obráběcí centra pro jejich rychlost a efektivitu.
  • Přesnost a opakovatelnost: Aplikace vyžadující úzké tolerance a vysokou přesnost mohou vyžadovat CNC stroje nebo specializované závitovací stroje.
  • Rozpočet: Při výběru zvažte náklady na stroj a nástroje.

Pečlivým zvážením těchto faktorů můžete zvolit nejvhodnější stroj pro svou aplikaci předřezávacích závitníků a zajistit tak efektivní a přesnou výrobu závitů.

Na jakých strojích se používají předřezávací závitníky?

Předřezávací závitníky, určené k zahájení závitu, jsou kompatibilní s řadou strojů používaných při ručním i automatizovaném závitování:

Ruční závitování:

  • Ruční vratidlo: Toto je nejjednodušší způsob použití předřezávacích závitníků. Závitník je upnut ve vratidle a ručně otáčen do otvoru. Tento způsob je vhodný pro malé projekty a aplikace, kde není přesnost kritická.
  • Vratidlo s T-rukojetí: Podobné ručnímu vratidlu, ale s rukojetí ve tvaru T pro větší páku a lepší ovládání. Často se používá pro větší závitníky nebo tam, kde je zapotřebí vyšší krouticí moment.

Strojní závitování:

  • Vrtací stroje:
  • Stolní a sloupové vrtačky: Tyto stroje poskytují přesnou kontrolu nad procesem vrtání a závitování. K vrtačce lze přidat závitovací nástavec, který závitovací cyklus automatizuje a zajišťuje stálé výsledky.
  • Ruční vrtačky: Přestože nejsou ideální pro přesné závitování, lze ruční vrtačky použít s předřezávacími závitníky pro lehčí nebo méně kritické aplikace. Je však třeba dbát na to, aby nedošlo k příliš velkému posuvu ani použití nadměrného krouticího momentu.
  • Závitovací stroje: Tyto stroje jsou určeny speciálně pro závitovací operace a nabízejí přesné řízení závitovacího cyklu, včetně posuvu, hloubky a reverzace. Závitovací stroje mohou být ruční, poloautomatické nebo plně automatické, podle požadované úrovně automatizace a objemu výroby.
  • CNC obráběcí centra: Tyto univerzální stroje dokážou provádět širokou škálu obráběcích operací, včetně závitování. CNC obráběcí centra nabízejí vysokou přesnost, opakovatelnost a možnost naprogramovat složité závitovací cykly, a jsou proto ideální pro složité díly a velkosériovou výrobu.
  • Soustruhy: Přestože se používají především pro soustružnické operace, CNC soustruhy lze vybavit poháněnými nástroji, které jim umožňují provádět závitovací operace. To se často využívá k vytváření vnitřních závitů na válcových dílech.

Výběr správného stroje pro použití předřezávacích závitníků závisí na několika faktorech:

Velikost a hloubka díry: Velikost a hloubka závitované díry určují vhodný stroj a velikost závitníku.

Materiál: Materiál obrobku ovlivní volbu závitníku i požadované řezné parametry.

Objem výroby: Pro velkosériovou výrobu mohou být upřednostněny automatické závitovací stroje nebo CNC obráběcí centra pro jejich rychlost a efektivitu.

Přesnost a správnost: Aplikace vyžadující úzké tolerance a vysokou přesnost mohou vyžadovat CNC stroje nebo specializované závitovací stroje.

Rozpočet: Při výběru zohledněte náklady na stroj a nástroje.

Jakou konstrukční a inženýrskou podporu poskytuje Baucor pro předřezávací závitníky?

Ve společnosti Baucor jsme hrdí na to, že nejsme jen výrobcem vysoce kvalitních předřezávacích závitníků. Jsme Váš oddaný partner na cestě k optimálnímu výkonu a efektivitě závitování. Naše komplexní služby konstrukční a technické podpory jsou přizpůsobeny jedinečným potřebám jednotlivých uživatelů i průmyslových zákazníků.

Konstrukční know-how pro Vaše konkrétní potřeby:

Víme, že každý projekt je jiný. Naši zkušení inženýři s Vámi úzce spolupracují na návrhu předřezávacích závitníků na zakázku, které přesně odpovídají Vašim požadavkům. Ať potřebujete konkrétní geometrii, materiál nebo povlak, vytvoříme závitník, který maximalizuje výkon a produktivitu ve Vaší aplikaci.

Odborné poradenství pro optimální výběr materiálu a povlaku:

Správná volba materiálu a povlaku je zásadní pro životnost a výkon závitníku. Náš tým Vás provede výběrem ideálního materiálu, například rychlořezné oceli, práškové rychlořezné oceli (PM HSS), kobaltové oceli nebo slinutého karbidu, podle materiálu Vašeho obrobku a podmínek závitování. Nabízíme také odborná doporučení ohledně povlaků, jako jsou TiN, TiCN a další, které zvyšují životnost nástroje a jeho výkon.

Technická podpora pro vyšší efektivitu:

Náš závazek k Vašemu úspěchu sahá za fázi návrhu. Naši inženýři zanalyzují Vaše procesy závitování, aby odhalili možnosti zlepšení a optimalizovali Vaše operace. Pomůžeme Vám doladit řezné parametry, doporučíme alternativní strategie nástrojového vybavení a poskytneme pomoc při řešení případných problémů.

Řešení na míru pro konkrétní aplikace:

Díky hlubokému porozumění různým odvětvím a aplikacím Vám můžeme nabídnout řešení na míru pro Vaše jedinečné výzvy. Ať pracujete v leteckém, automobilovém či zdravotnickém průmyslu nebo v jakémkoli jiném oboru, naše odborné znalosti v oblasti konstrukce a použití závitníků zajistí optimální výsledky.

Závazek ke vzdělávání a inovacím:

Ve společnosti Baucor věříme, že zákazníky je třeba posilovat znalostmi. Nabízíme školicí programy a vzdělávací zdroje, které Vám pomohou z Vašich předřezávacích závitníků vytěžit maximum. Naše trvalé úsilí v oblasti výzkumu a vývoje navíc zajišťuje, že své produkty neustále inovujeme a zdokonalujeme tak, aby odpovídaly vyvíjejícím se potřebám oboru.

Spojte se s Baucorem pro úspěch:

Baucor úzce spolupracuje se zákazníky na vývoji nástrojů přizpůsobených konkrétním požadavkům na řezání závitů a zajišťuje výrobu zakázkových závitovacích řešení pro jedinečné materiály, profily závitů a výrobní prostředí. Zvolte Baucor jako svého partnera pro předřezávací závitníky a přesvědčte se, jaký rozdíl mohou naše komplexní podpůrné služby znamenat. Pomáháme Vám dosahovat co nejlepších výsledků při závitování. Kontaktujte nás ještě dnes a zjistěte více o tom, jak můžeme podpořit Váš úspěch.
BEZKONKURENČNÍ INŽENÝRSKÁ PODPORA

Služby inženýrské podpory

Inženýrská odbornost v každém kroku

Baucor nabízí řešení zakázkové výroby a inženýrství přizpůsobená Vašim konkrétním potřebám v nejrůznějších odvětvích.
Konstrukce s ohledem na vyrobitelnost (DFM)

Optimalizujte svůj návrh pro výrobu

Inženýři společnosti Baucor mohou posoudit Vaši konstrukci a poskytnout zpětnou vazbu ke zlepšení vyrobitelnosti, nákladové efektivity a účinnosti.
Řešení pro prototypy i sériovou výrobu

Vaše řešení, Váš rozsah výroby

Ať potřebujete jediný prototyp, nebo sériovou výrobu, inženýři společnosti Baucor jsou připraveni s Vámi spolupracovat. Kontaktujte nás a probereme, jak můžeme Váš záměr proměnit ve skutečnost.

Inženýrská řešení na míru

Řešení na míru pro zákazníky Baucor

Společnost Baucor se specializuje na jedinečná výrobní a inženýrská řešení navržená tak, aby vyhovovala konkrétním potřebám každého klienta. Naše odborné znalosti pokrývají širokou škálu odvětví a aplikací.

Jaké průvodce návrhem jsou k dispozici pro předřezávací závitníky?

Předřezávací závitníky, známé také jako zaváděcí závitníky, jsou navrženy se zvláštními prvky, které zajišťují plynulé a přesné zahájení závitu v otvoru. Zde jsou klíčové zásady návrhu předřezávacích závitníků:

  1. Kuželový nábrus: Určujícím znakem předřezávacího závitníku je pozvolný kužel na náběhovém konci, který obvykle zasahuje přes 8-10 závitů. Tato kuželová část pomáhá zavést závitník do otvoru a postupně odřezává materiál, čímž vytváří částečný profil závitu, který přechází do plného profilu závitu. Úhel kužele je pečlivě zvolen tak, aby byla vyvážena snadnost zahájení a řezná účinnost.
  2. Geometrie řezných hran: Řezné hrany předřezávacích závitníků jsou přesně broušeny, aby vytvořily požadovaný tvar závitu a zajistily přesné řezání závitu. Úhel čela, úhel hřbetu a délka náběhu jsou pečlivě navrženy tak, aby optimalizovaly řezný výkon, minimalizovaly tření a snížily riziko zlomení závitníku.
  3. Hřbet závitu: Hřbet závitu je odlehčení za řeznými hranami, které umožňuje plynulý tok třísek a snižuje tření při závitování. U předřezávacích závitníků je hřbet obecně méně výrazný než u jiných typů závitníků, protože kuželový nábrus pomáhá rovnoměrněji rozložit řezné síly.
  4. Tvar drážek: Drážky předřezávacích závitníků jsou navrženy tak, aby zajišťovaly účinný odvod třísek, zejména v počátečních fázích řezání závitu. Počet a tvar drážek se může lišit podle velikosti závitníku a závitovaného materiálu.
  5. Výběr materiálu: Rychlořezná ocel (HSS) je nejběžnějším materiálem pro předřezávací závitníky díky vyvážené tvrdosti, tepelné odolnosti a příznivé ceně. Pro tvrdší materiály nebo velkosériovou výrobu však může být zvolena kobaltová ocel nebo slinutý karbid.
  6. Povlak: Povlaky jako nitrid titanu (TiN) nebo karbonitrid titanu (TiCN) lze nanést ke zvýšení tvrdosti závitníku, snížení tření a prodloužení životnosti nástroje. Povlaky jsou zvlášť přínosné v náročných aplikacích závitování, kde je rozhodující odolnost proti opotřebení.
  7. Konstrukce stopky: Předřezávací závitníky mají obvykle válcové stopky, které zapadají do standardních držáků závitníků. Průměr stopky by měl odpovídat velikosti závitníku a použitému závitovacímu stroji.

Dodržováním těchto zásad návrhu mohou výrobci vyrábět vysoce kvalitní předřezávací závitníky, které zajišťují plynulé a přesné zahájení závitu a minimalizují riziko šikmého zavedení závitu a poškození obrobku. Přesná kombinace kuželového nábrusu, geometrie řezných hran a výběru materiálu umožňuje účinně používat předřezávací závitníky v široké škále aplikací v různých odvětvích.