
Jak se vyrábějí frézy pro zápustkové frézování?
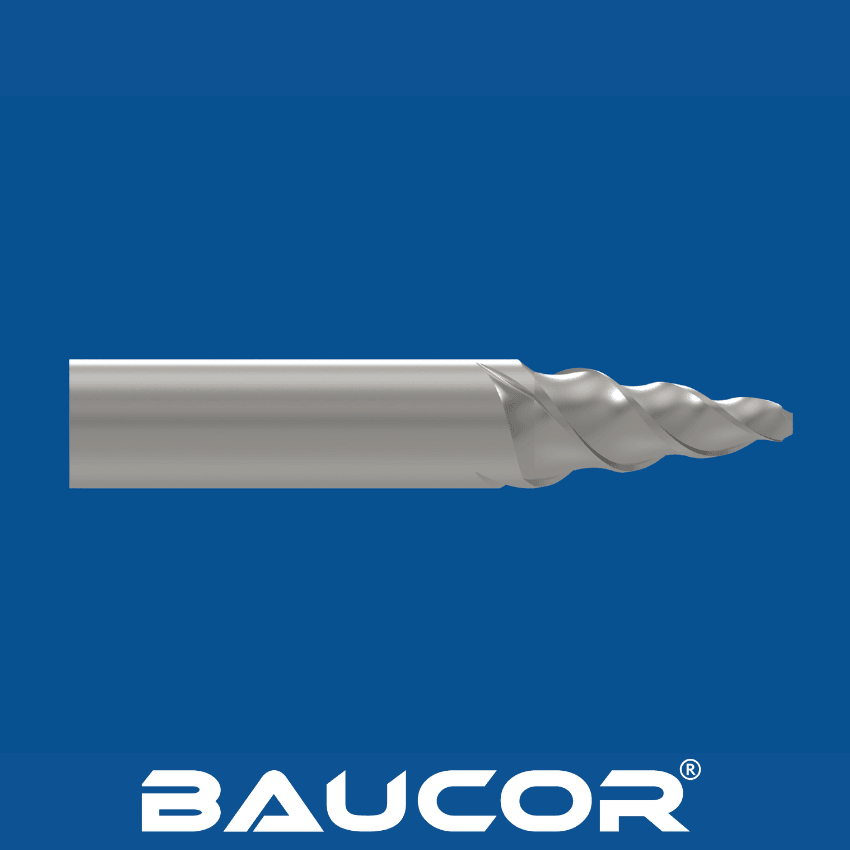
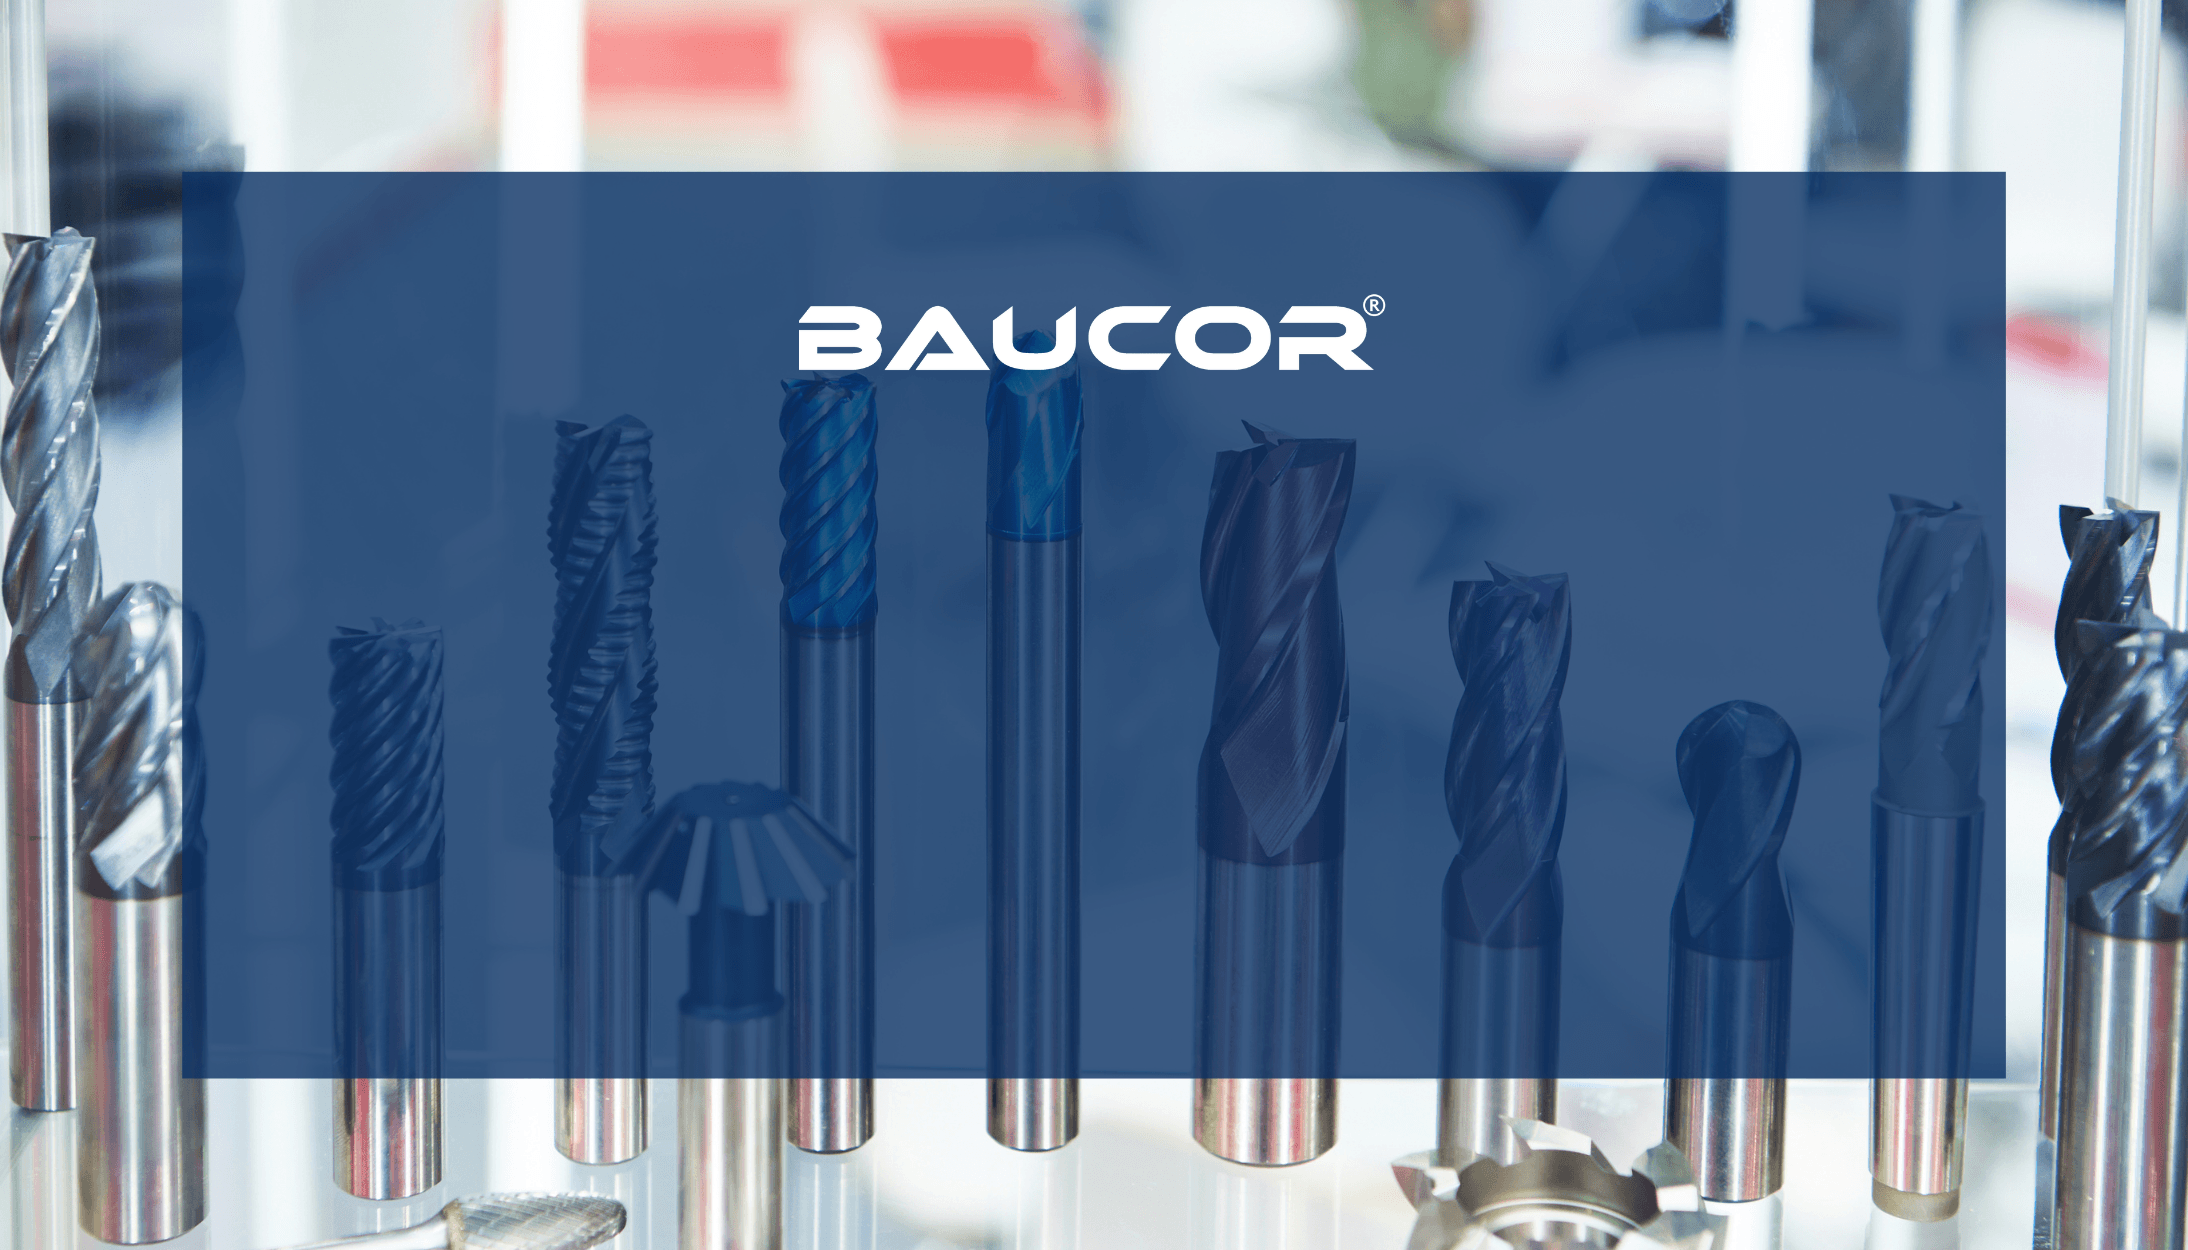
Výroba fréz pro zápustkové frézování, zejména vysoce kvalitních, jako jsou frézy společnosti Baucor, zahrnuje řadu složitých kroků, které vyžadují přesnost a odborné znalosti:
- Výběr materiálu: Frézy pro zápustkové frézování se obvykle vyrábějí z monolitního slinutého karbidu nebo z rychlořezné oceli (HSS). Slinutý karbid nabízí mimořádnou tvrdost a odolnost proti opotřebení, a je proto ideální pro obrábění obtížných materiálů. Rychlořezná ocel je sice měkčí, ale poskytuje dobrou houževnatost a pružnost, díky čemuž je vhodná pro méně náročné aplikace.
- Příprava polotovaru: Vybraný materiál se nařeže na válcové polotovary požadovaného průměru a délky. Tyto polotovary jsou výchozím bodem pro tvar frézy.
- Hrubování: Polotovary se podrobí hrubovacím operacím, například soustružení a frézování, aby se odstranil přebytečný materiál a vytvořil základní tvar frézy. Pro tento krok se často používají CNC stroje, které zajišťují přesnost a stálost výsledků.
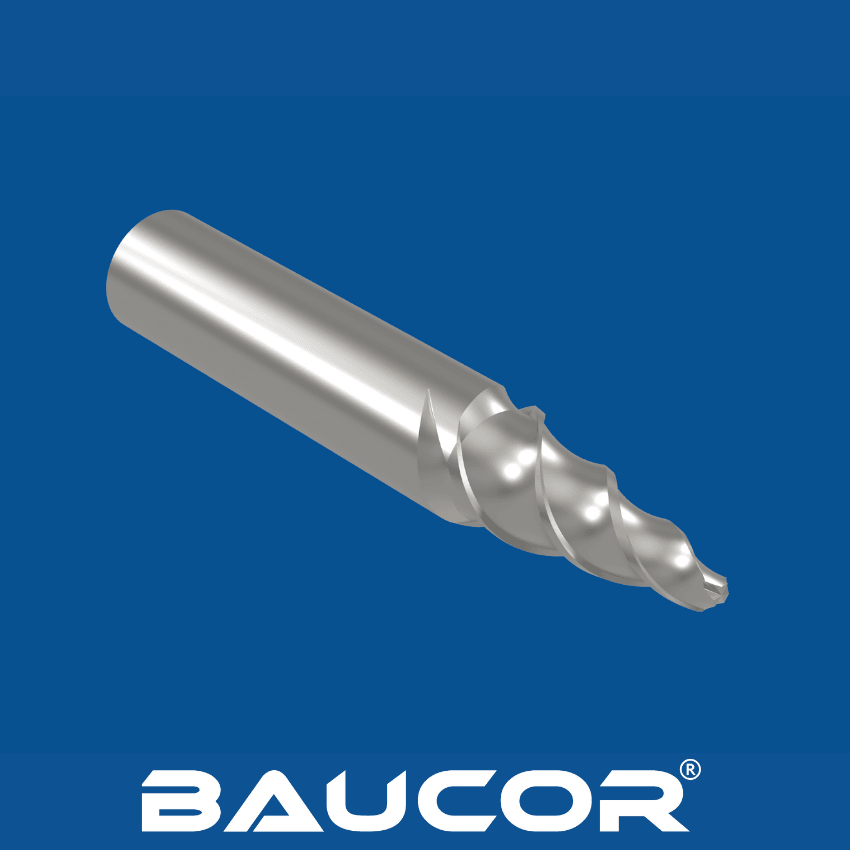
- Vytváření drážek: Šroubovité drážky na těle frézy se vytvářejí na specializovaných brusných strojích. Tyto drážky jsou zásadní pro odvod třísek, který brání ucpání frézy a zajišťuje efektivní obrábění. Počet drážek a jejich geometrii lze přizpůsobit konkrétním aplikacím.
- Broušení čela: Čelo frézy se brousí, aby získalo požadovaný tvar a úhly hřbetu. Tento krok je rozhodující pro řezný výkon frézy a pro druh povrchu, který vytváří.
- Broušení úlevy krčku: Krček frézy (část pod řeznými hranami) se brousí tak, aby vznikl úhel hřbetu. Tato úleva brání tření a zajišťuje, že s obrobkem přicházejí do záběru pouze řezné hrany.
- Povlakování (volitelné): V závislosti na aplikaci může být fréza opatřena tenkou vrstvou materiálu, například nitridu titanu (TiN), nitridu titanu a hliníku (TiAlN) nebo nitridu hliníku a titanu (AlTiN). Tyto povlaky zvyšují tvrdost, snižují tření a prodlužují životnost nástroje.
- Závěrečné broušení: Fréza projde závěrečným broušením, při kterém se dosáhne přesných rozměrů a tolerancí potřebných pro optimální výkon. Tento krok zahrnuje broušení řezných hran do konečné ostrosti a zajištění souososti nástroje.
- Kontrola kvality: V průběhu celého výrobního procesu se uplatňují přísná opatření kontroly kvality, aby každá fréza pro zápustkové frézování splňovala nebo překračovala přísné standardy společnosti Baucor z hlediska přesnosti, výkonu a trvanlivosti. Patří sem kontrola rozměrů, kontrola házivosti a zkoušky řezného výkonu.