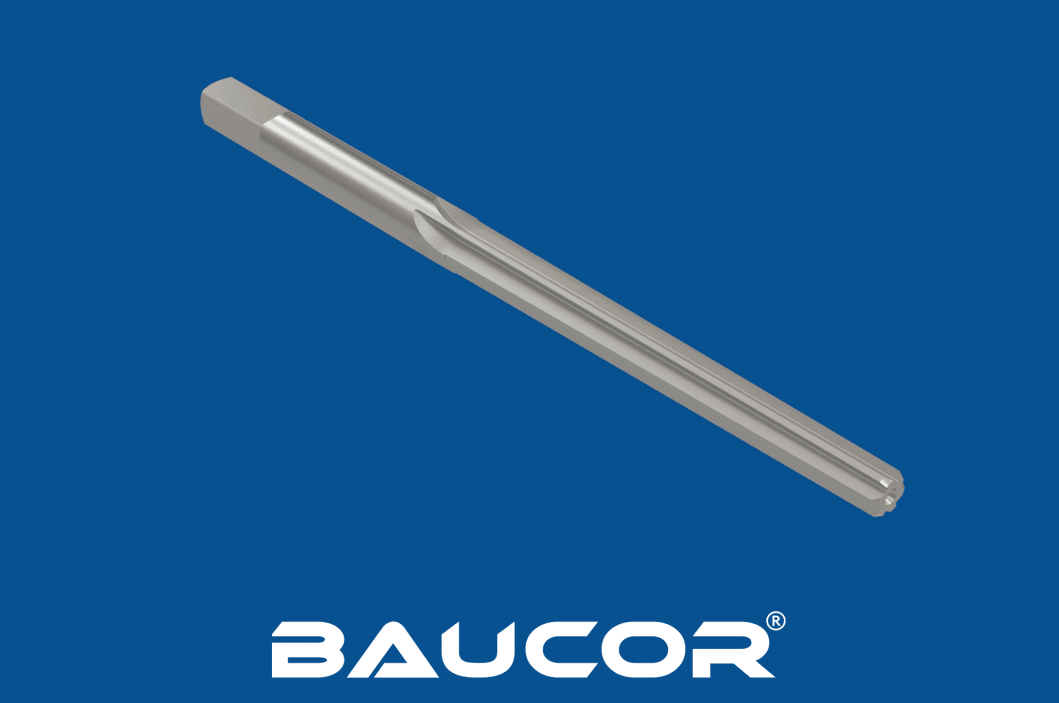

Jak se vyrábějí výstružníky s přímou drážkou?
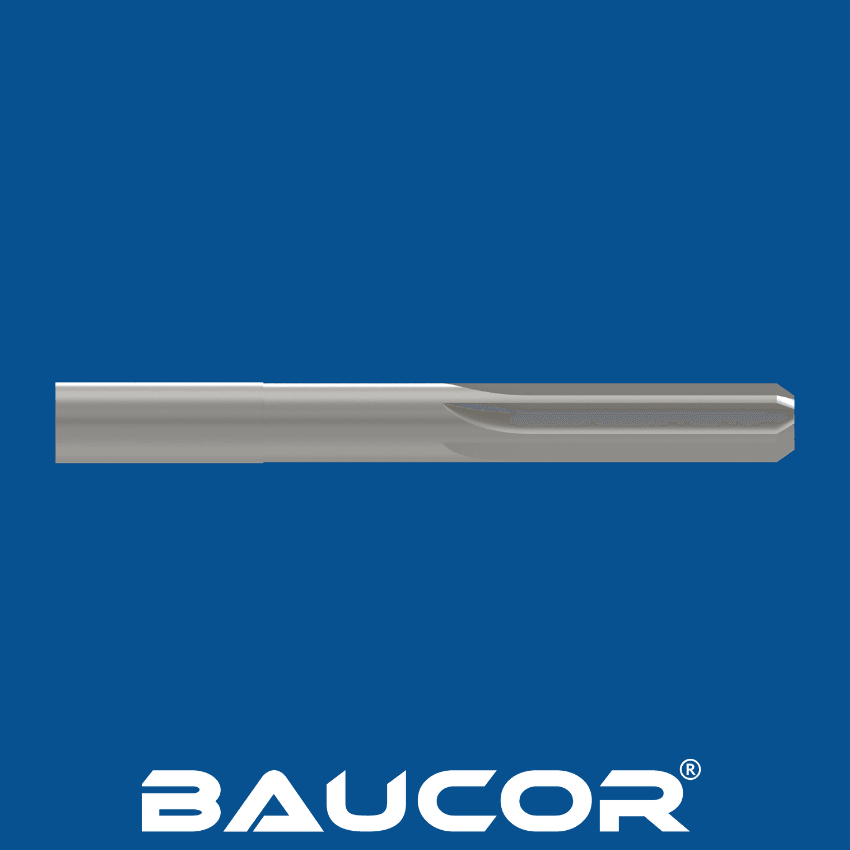
Výroba výstružníků s přímou drážkou zahrnuje několik kroků, které kombinují přesné inženýrství a výběr materiálu k vytvoření vysoce kvalitního řezného nástroje:
Volba materiálu:
- Rychlořezná ocel (HSS): Běžná volba pro univerzální výstružníky, nabízí dobrou odolnost proti opotřebení a cenovou dostupnost.
- Kobaltová ocel: Poskytuje vyšší tvrdost a odolnost proti teplu pro náročnější aplikace.
- Slinutý karbid: Nabízí vynikající odolnost proti opotřebení a řezný výkon, zejména pro velkosériovou výrobu nebo houževnaté materiály.
Příprava polotovaru:
- Vybraný materiál se nařeže na válcové polotovary požadované délky a průměru.
- Polotovary se poté tepelně zpracují, aby se dosáhlo požadované tvrdosti a houževnatosti.
Vybrušování drážek:
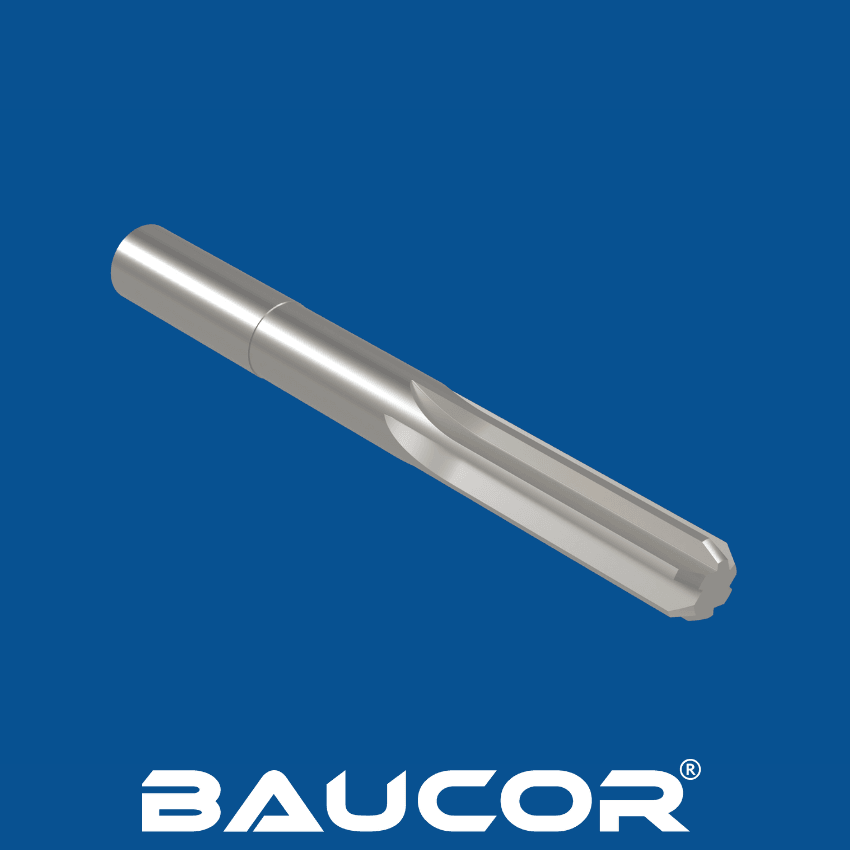
- Drážky (žlábky) se po délce polotovaru vybrousí na specializovaných brusných strojích.
- Počet drážek se může lišit, obvykle od 4 do 12, podle průměru výstružníku a zamýšlené aplikace.
- Přímé drážky se brousí rovnoběžně s osou výstružníku, což zajišťuje efektivní odvod třísek.
Sražení hran:
- Náběžná hrana každé drážky se sráží (zkosí), aby byl zajištěn plynulý řezný záběr a zabránilo se vylamování.
- Úhel sražení je obvykle přibližně 45 stupňů.
Broušení:
- Řezné hrany drážek se přesně vybrousí, aby bylo dosaženo požadovaného průměru a řezné geometrie.
- Průměr se směrem ke stopce často mírně zužuje, aby se usnadnilo zavedení do otvoru.
Dokončení:
- Výstružník se vyleští, aby se odstranily otřepy a nedokonalosti a zajistil se hladký povrch.
- Některé výstružníky mohou být opatřeny povlaky, například nitridem titanu (TiN), které dále zvyšují odolnost proti opotřebení a řezný výkon.
Kontrola kvality:
- Výstružník prochází přísnou kontrolou a zkouškami, které zajišťují, že splňuje požadované rozměrové tolerance a normy řezného výkonu.