
Jak se vyrábějí výstružníky s kuželovou stopkou?
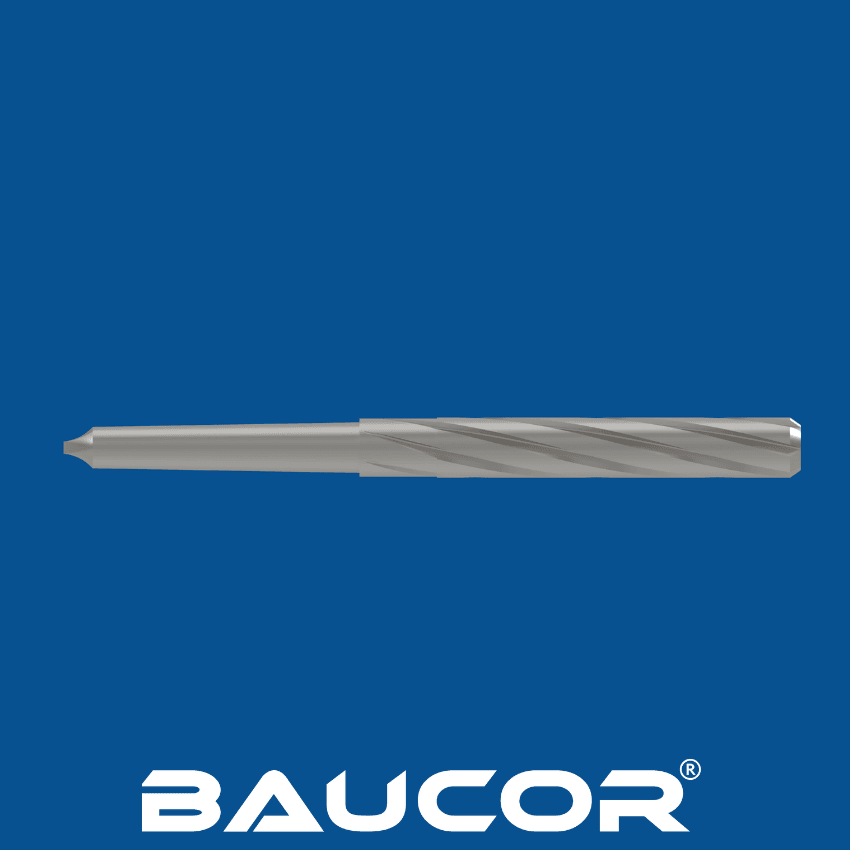
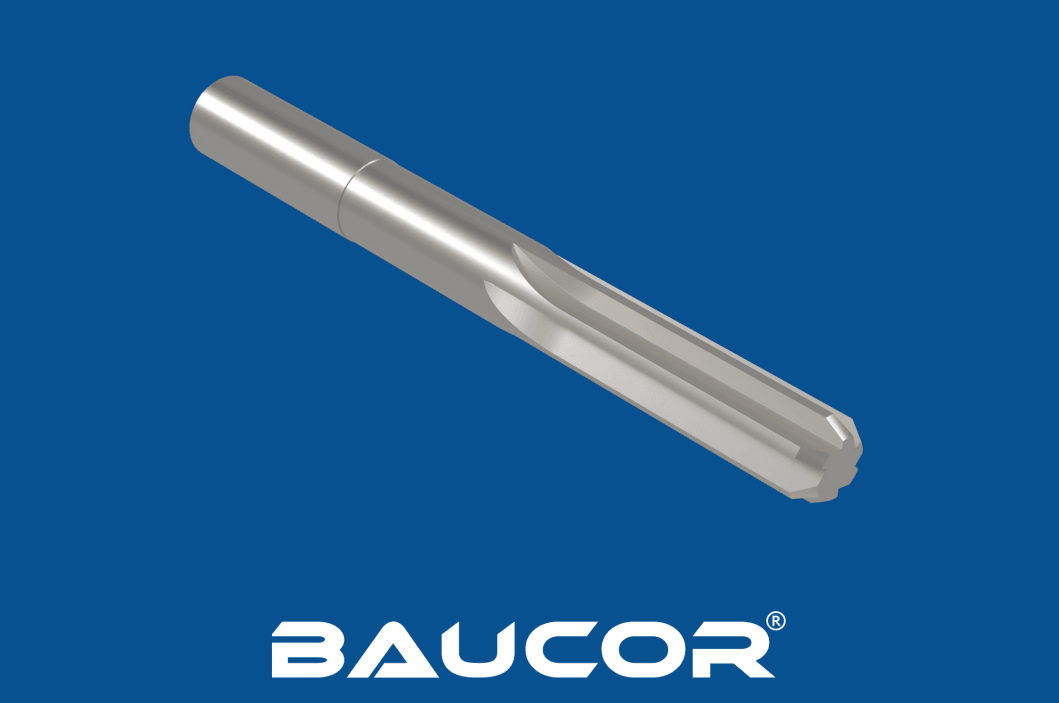
Výroba výstružníků s kuželovou stopkou zahrnuje několik kroků, které kombinují přesné obrábění, tepelné zpracování a techniky povrchové úpravy, aby vznikl vysoce kvalitní řezný nástroj.
Volba materiálu:
- Rychlořezná ocel (HSS): Nejběžnější materiál díky své tvrdosti, odolnosti proti opotřebení a schopnosti udržet ostrou řeznou hranu i při vysokých teplotách.
- Kobaltová rychlořezná ocel (HSS-Co): Obsahuje kobalt pro vyšší tvrdost a odolnost proti opotřebení, vhodná pro řezání tvrdších materiálů.
- Slinutý karbid: Mimořádně tvrdý a odolný proti opotřebení, ideální pro velkosériovou výrobu a řezání abrazivních materiálů.
Příprava polotovarů:
- Zvolený materiál (HSS, HSS-Co nebo slinutý karbid) se nařeže na polotovary, což jsou válcové kusy požadované délky pro tělo výstružníku.
Výroba výstružníků s kuželovou stopkou zahrnuje několik kroků, které kombinují přesné obrábění, tepelné zpracování a techniky povrchové úpravy, aby vznikl vysoce kvalitní řezný nástroj.
Volba materiálu:
- Rychlořezná ocel (HSS): Nejběžnější materiál díky své tvrdosti, odolnosti proti opotřebení a schopnosti udržet ostrou řeznou hranu i při vysokých teplotách.
- Kobaltová rychlořezná ocel (HSS-Co): Obsahuje kobalt pro vyšší tvrdost a odolnost proti opotřebení, vhodná pro řezání tvrdších materiálů.
- Slinutý karbid: Mimořádně tvrdý a odolný proti opotřebení, ideální pro velkosériovou výrobu a řezání abrazivních materiálů.
Příprava polotovarů:
- Zvolený materiál (HSS, HSS-Co nebo slinutý karbid) se nařeže na polotovary, což jsou válcové kusy požadované délky pro tělo výstružníku.
Soustružení a frézování:
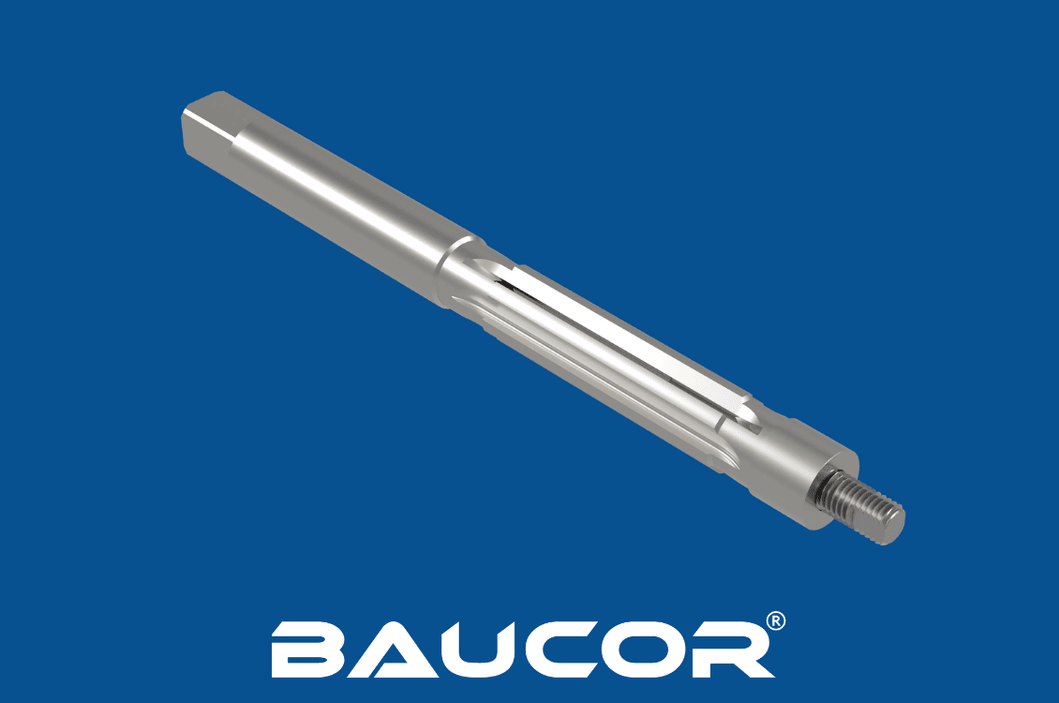
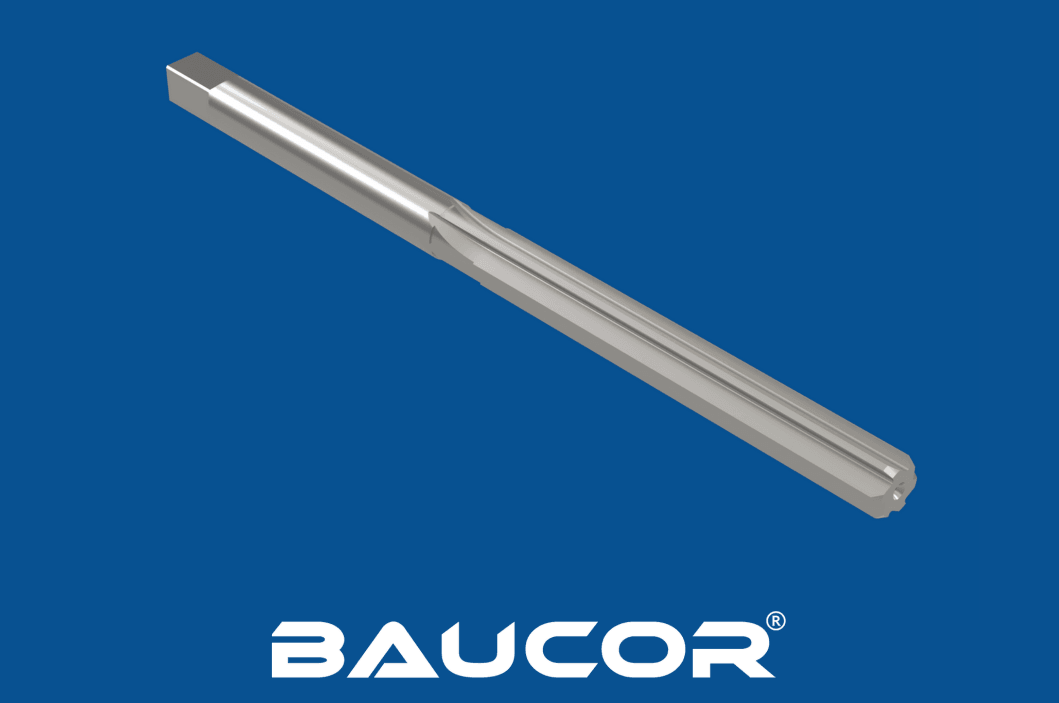
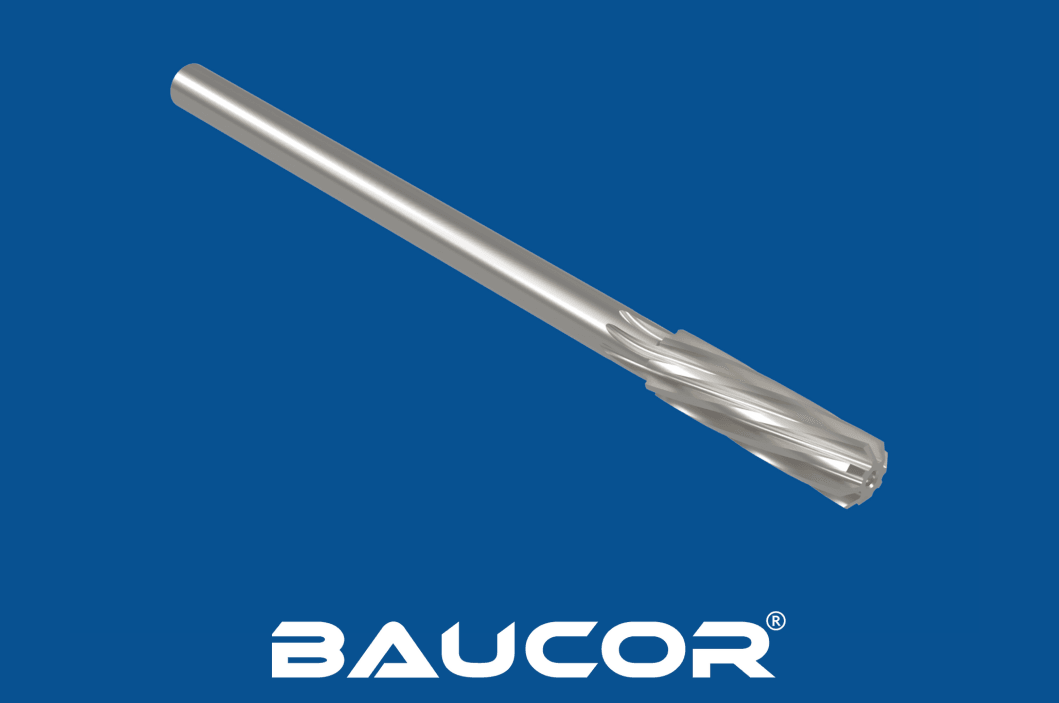
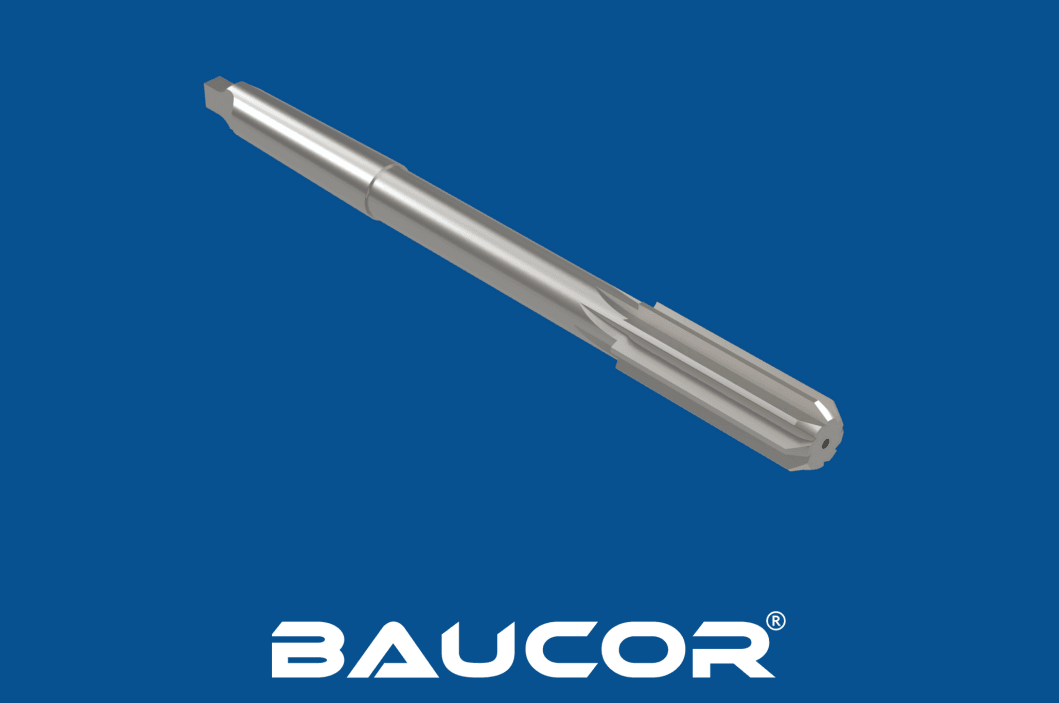
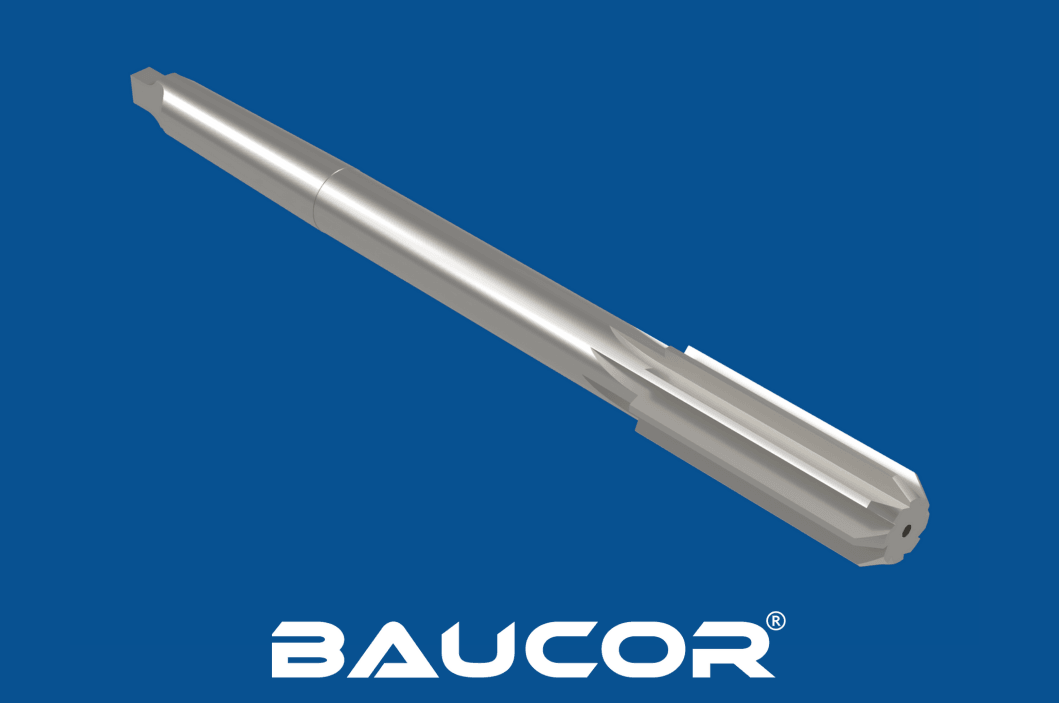
- Polotovary se obrábějí na soustruzích a frézkách, aby vzniklo tělo výstružníku včetně kuželové stopky, drážek a řezných hran. Zahrnuje to přesné soustružení, frézování a broušení, kterými se dosáhne požadovaných rozměrů a úhlů.
Tepelné zpracování:
- Tepelné zpracování je zásadní pro zakalení výstružníku a zvýšení jeho odolnosti proti opotřebení. Výstružník se zahřeje na vysokou teplotu a poté rychle zchladí (kalí) v oleji nebo ve vodě, čímž vznikne tvrdá vnější vrstva při zachování houževnatého jádra. Tento proces také odstraňuje vnitřní pnutí a zlepšuje rozměrovou stabilitu výstružníku.
Broušení a dokončování:
- Po tepelném zpracování se výstružník brousí a leští, aby se dosáhlo konečných rozměrů, jakosti povrchu a geometrie řezných hran. Tento krok vyžaduje specializované brusky a zkušené techniky, aby byla zaručena přesnost a správnost.
Povlakování (volitelné):
- Některé výstružníky s kuželovou stopkou mohou být opatřeny povlaky, například z nitridu titanu (TiN) nebo karbonitridu titanu (TiCN), které dále zvyšují odolnost proti opotřebení, snižují tření a prodlužují životnost nástroje.
Kontrola kvality:
- V průběhu celého výrobního procesu se uplatňují důsledná opatření kontroly kvality, která zajišťují, že výstružníky splňují přísné tolerance a výkonnostní normy. Patří sem rozměrová kontrola, kontrola jakosti povrchu a řezné zkoušky.